Aggiungi ai preferiti
Vedi traduzione automatica
Questa è una traduzione automatica. Per vedere il testo originale in inglese
cliccare qui
#News
{{{sourceTextContent.title}}}
Come viene realizzato un collettore di raffreddamento a liquido, dal materiale al collaudo finale
{{{sourceTextContent.subTitle}}}
Dal 316L ai test con l’elio: i quattro fattori — materiale, lavorazione, pulizia e verifica — che determinano la qualità dei collettori
{{{sourceTextContent.description}}}
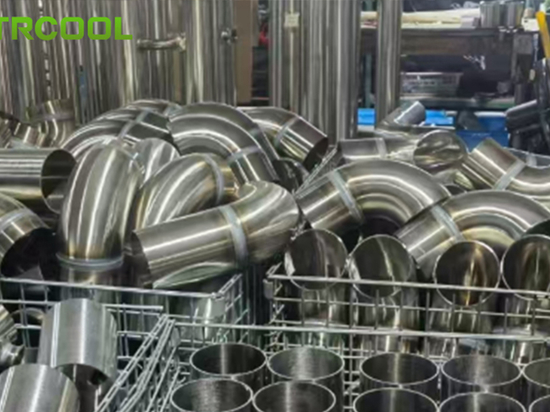
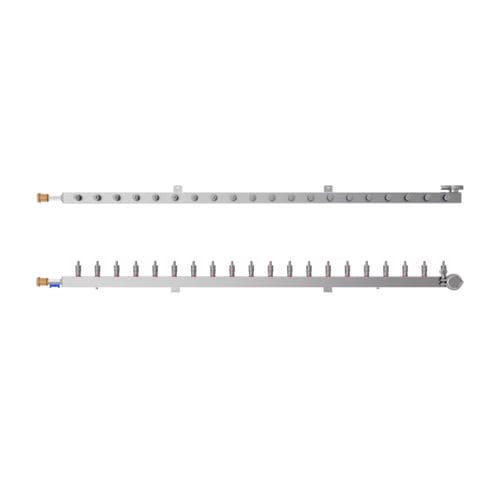
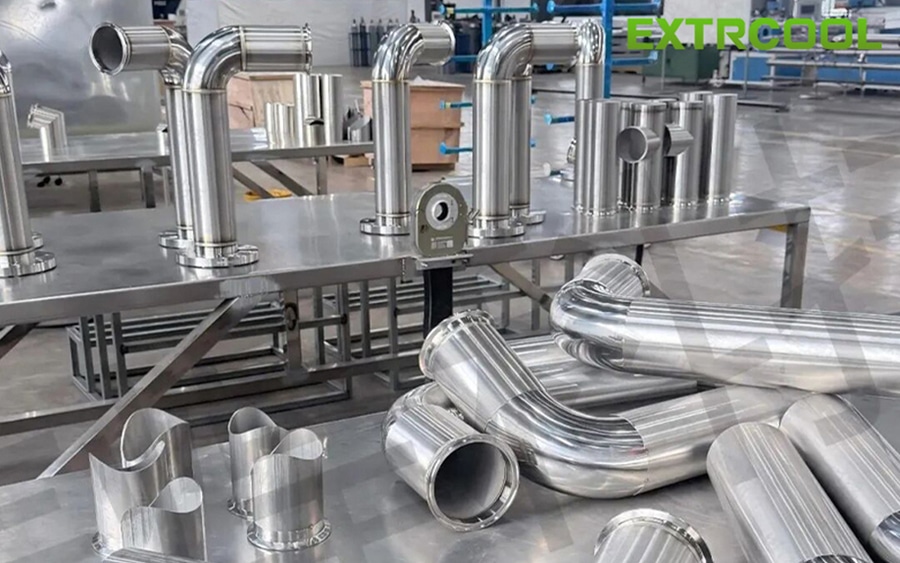
La produzione dei collettori parte dal materiale, e il 316L rappresenta la scelta predefinita più sicura, poiché la compatibilità con il refrigerante prevale sulla conduttività termica. La lavorazione CNC modella i canali principali, le diramazioni e i fori di interfaccia, dove il mantenimento delle posizioni dei canali è più importante della foratura; la lavorazione in un unico pezzo evita la deformazione da saldatura, mentre gli assemblaggi di tubi e piastre prevedono l’uso del laser, della saldatura TIG o della brasatura. Seguono la sbavatura, il lavaggio e l’asciugatura, quindi la prova di pressione a 100 psi con tassi di perdita inferiori a 0,5 mL/min, oltre alla spettrometria di massa con elio per individuare microperdite. Il collaudo finale dà priorità alle posizioni delle interfacce, poiché eventuali deviazioni impediscono l’installazione dei connettori. EXTRCOOL offre soluzioni complete per il raffreddamento a liquido.

 Sito web:
Extrcool Industry Limited