Vedi traduzione automatica
Questa è una traduzione automatica. Per vedere il testo originale in inglese cliccare qui
#News
{{{sourceTextContent.title}}}
La tecnologia centrifuga nel processo SX consente una riduzione del 60% della perdita di solvente
{{{sourceTextContent.subTitle}}}
Il processo di estrazione con solvente (processo SX) è un’operazione mineraria in cui metalli quali rame, platino, oro, cobalto, nichel, zinco, uranio, ecc. vengono recuperati mediante l’uso di agenti chimici.
{{{sourceTextContent.description}}}
Dopo il processo SX, il processo di elettroestrazione (detto anche elettroestrazione) consiste nell’elettrodeposizione di metalli che sono stati messi in soluzione tramite un processo comunemente denominato lisciviazione. L’elettroaffinazione utilizza un processo simile per rimuovere le impurità da un metallo.
La maggior parte degli impianti commerciali di estrazione con solvente (SX) è soggetta alla formazione di «crud», un’emulsione stabilizzata in fase solida che si accumula comunemente all’interfaccia acquosa/organica nei decantatori delle fasi di estrazione con solvente. È causato da una varietà di sostanze che entrano nel circuito SX, che vanno dalla polvere trasportata dal vento, ai solidi trascinati dalla lisciviazione, alle impurità nelle soluzioni dell’impianto e persino agli insetti attratti dalle luci nell’impianto di estrazione con solvente.
Sebbene un sottile strato di crud all’interfaccia acquosa/organica possa favorire la coalescenza delle goccioline fini, un eccesso di crud può interferire con la separazione di fase e ridurre notevolmente l’efficienza dei decantatori. Se lasciato accumularsi nei decantatori, il crud può iniziare a spostarsi verso la fase di miscelazione successiva. Ciò può causare rapidamente una “fuga di residui” con conseguente aumento significativo del trascinamento. Ciò provoca la contaminazione degli elettroliti con la soluzione di lisciviazione e la fase organica.
Il trasferimento di sostanze organiche verso l’elettroestrazione può causare la “bruciatura del catodo”. Il trascinamento di elettrolita nella sezione di estrazione del processo di estrazione con solvente può comportare una perdita di rame nel raffinato (in questo caso durante la raffinazione del rame). Il trascinamento di sostanze organiche nel raffinato comporterà un aumento delle perdite di sostanze organiche. Sebbene la rimozione del crud dagli impianti di estrazione con solvente non rappresenti solitamente un problema rilevante, il crud presenta in genere un contenuto organico superiore al 50%. Le perdite di sostanze organiche insieme al crud possono costare agli impianti centinaia di migliaia di dollari all’anno.
Risolvere il problema dei residui nel processo SX con la tecnologia
Le centrifughe aiutano a evitare perdite della soluzione organica, mantenendo al contempo l’efficienza del caricamento dello SL e del processo di stripping SX. Il processo contribuisce a mantenere il controllo del valore del pH e a prolungare la durata del catodo nell’elettroestrazione, evitando i tempi di inattività dell’impianto dovuti alla pulizia dei decantatori.
Una girante variabile consente una regolazione precisa al volo. Ciò ottimizza la purezza della soluzione organica recuperata anche in presenza di condizioni di processo fluttuanti e garantisce il massimo recupero del solvente, riducendo le perdite di solvente fino al 60%.
Questo processo è utile per le raffinerie che producono 20 t/a di rame o più. Le centrifughe vengono utilizzate a questo scopo anche nelle miniere di rame di piccole, medie e grandi dimensioni in tutto il mondo e sono impiegate in particolare nelle miniere che utilizzano il processo di estrazione con solvente (SX). Anche i costruttori di impianti, gli studi di progettazione e gli appaltatori EPC attivi nel settore minerario possono trarre vantaggio dall’uso delle centrifughe per questo processo critico.
Caso di studio 1 – Bwana Mkubwa, Zambia
Per Bwana Mkubwa, un produttore di rame con sede a Ndola, nella Copperbelt dello Zambia, l’incapacità di trattare in modo efficiente il crud ha portato diversi impianti SX a dover affrontare un accumulo di crud nei decantatori SX. Ciò ha causato gravi problemi nel processo SX e ha ridotto la disponibilità del processo fino al 10%.
Lo Zambia e la Repubblica Democratica del Congo rappresentano 1,2 Mt/a di produzione di rame tramite SX/EW, di cui almeno l’80% viene prodotto in impianti che utilizzano centrifughe trifase per il trattamento dei residui. Con un risparmio di 12 USD/t di rame, ciò equivale a un risparmio annuo di 12 milioni di USD solo per questa singola applicazione in questi due paesi.
La sfida
Vent’anni fa, la maggior parte delle raffinerie di rame in tutto il mondo era alle prese con ingenti perdite finanziarie causate dalla formazione di residui nei propri impianti di estrazione con solvente (SX). La rimozione dei residui dal processo, pur essendo essenziale, comportava perdite di estrattori organici e diluenti che ammontavano a centinaia di migliaia di dollari all’anno. Le tecniche di recupero standard che utilizzavano i filtropressi erano laboriose e inefficaci. Anche dopo la filtrazione, i residui contenevano ancora quantità significative di soluzione organica.
L’accumulo di residui nei decantatori SX causava spesso gravi problemi nel processo SX e riduceva la disponibilità del processo fino al 10%. I solidi residui dovevano essere trattati come rifiuti pericolosi poiché la soluzione organica è estremamente pericolosa per l’ambiente.
La soluzione
Utilizzando una centrifuga trifase, la soluzione organica poteva essere recuperata come soluzione pulita, che poteva essere reimmessa direttamente nell’impianto SX. I risparmi sulla sola soluzione organica ammontavano a oltre 12 USD per tonnellata di rame prodotto. Un impianto che produce 50 000 t/a di rame risparmierebbe quindi circa 600 000 USD all’anno. Si sono registrati ulteriori risparmi in termini di manodopera, tessuti filtranti e manutenzione.
Infine, l’efficiente processo di trattamento del crud ha permesso di tenere sotto controllo i livelli di crud negli impianti SX. Ciò ha portato a ulteriori risparmi, poiché la stabilità del funzionamento dell’impianto SX è migliorata e la sua efficienza è aumentata. Anche lo smaltimento dei solidi residui è diventato più semplice, dato che il loro contenuto organico era molto basso.
Il processo
Il trattamento dei residui deve essere considerato come un’operazione a lotti. Il fango viene aspirato dai decantatori dagli operatori utilizzando pompe a membrana o peristaltiche. La composizione può variare significativamente di giorno in giorno. Il fango viene raccolto in un serbatoio di alimentazione e agitato con un agitatore a basso taglio. La concentrazione di solidi nel fango varia normalmente dal 2 al 10%.
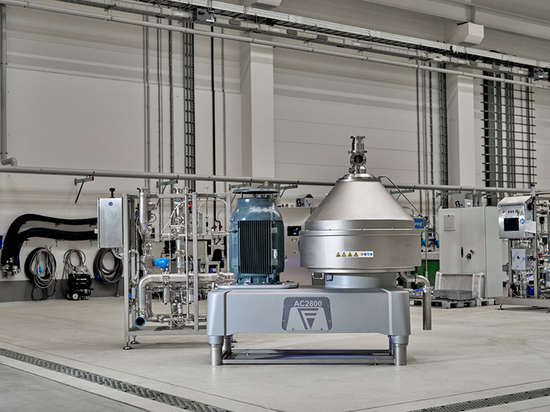
Il fango viene convogliato alla centrifuga trifase e gli operatori regolano la girante variabile per garantire che la soluzione organica esca pulita. Va notato che la maggior parte dei fanghi in tutto il mondo non si separa in tre fasi durante la centrifugazione, ma piuttosto in quattro fasi.
Una quarta fase stabile si forma all’interfaccia tra la fase organica e quella acquosa. Regolando correttamente la girante variabile della centrifuga trifase, l’operatore può garantire che questa porzione di solidi ultrafini venga scaricata come parte della fase acquosa. Questo è il motivo per cui la fase acquosa non è limpida, ma piuttosto di un colore marrone torbido. Questa fase acquosa deve essere convogliata verso gli sterili. Non può essere reimmessa negli impianti SX perché fungerebbe semplicemente da terreno fertile per la formazione di ulteriore residuo.
Sintesi
A distanza di vent’anni, la maggior parte degli impianti SX di rame in tutto il mondo utilizza centrifughe trifase per il trattamento del residuo SX. Attualmente sono in funzione più di 80 macchine in tutto il mondo. Se si considera che al momento vi sono solo circa 59 impianti SX in funzione con una produzione di catodi di rame superiore a 20 kt/anno, il successo della centrifuga trifase in questa applicazione è evidente.
La centrifuga trifase rappresenta solitamente un’opzione praticabile per le raffinerie di rame SX/EW che producono 20 t/a di rame o più. Grazie ai risparmi generati nel recupero degli organici, una centrifuga trifase si ripaga in circa quattro mesi. Anche l’affidabilità della macchina rappresenta un vantaggio fondamentale, poiché la maggior parte di questi impianti è installata in regioni remote. Le centrifughe trifase installate in Zambia 16 anni fa sono ancora in funzione senza problemi.
Sebbene il residuo di rame SX rimanga l’applicazione principale della centrifuga trifase nel settore idrometallurgico, essa è stata impiegata con successo anche nei processi SX di uranio, molibdeno, litio e zinco. La centrifuga trifase è diventata lo standard mondiale per le apparecchiature di trattamento del residuo.
Caso di studio 2 – Progetti multipli di produzione di rame in Cina
Le aziende cinesi che gestiscono impianti di trattamento del crud di rame in Africa e in Myanmar utilizzano ancora i filtri a camera per il crud di rame come standard. La pressa filtrante a camera è una tecnologia molto consolidata. Tuttavia, grazie a prove di funzionamento condotte in diversi impianti, gli ingegneri di processo hanno scoperto che, utilizzando la centrifuga trifase anziché i filtri a camera, era possibile risparmiare oltre il 60% di solvente.
La sfida
Molte centrifughe trifase venivano già utilizzate con successo in Sudamerica, negli Stati Uniti, in Australia e in Africa per il trattamento del residuo di rame derivante dal processo SX. Ma le aziende cinesi non avevano ancora adottato la centrifugazione, affidandosi ancora ai filtri a camera per il processo di trattamento dei residui di rame.
La soluzione
Nel 2013, durante un incontro tecnico con il team del progetto YangTse Copper Mining di China Wanbao Mining Myanmar, è stato manifestato interesse per la tecnologia delle centrifughe. Tuttavia, non siamo riusciti a convincere il cliente poiché la China Nerin Engineering aveva progettato il proprio processo utilizzando la tecnologia dei filtri a camera e il loro budget era limitato a 30.000,00 euro.
Nel 2015, la pressa a filtri a camera non è riuscita a soddisfare le aspettative. Nell’aprile 2016, la centrifuga trifase è stata messa in servizio nell’applicazione relativa ai residui di rame in Myanmar. Trattandosi della prima applicazione in Cina, si è verificata una rapida curva di apprendimento che è stata affrontata e superata. Le difficoltà riscontrate riguardavano la presenza di pochi solidi fini depositati e un’usura superiore alle aspettative causata dall’eccessiva velocità del tamburo.
È stata apportata una modifica al design del disco di separazione e gli aggiornamenti alla coclea hanno garantito una maggiore protezione dall’usura grazie all’utilizzo di piastrelle protettive. Il risultato è stato un risparmio del 60% di solvente dopo il passaggio alla centrifuga trifase rispetto al filtro a camera. Di conseguenza, anche la miniera vicina Myanmar Wanbao Mining, situata a 10 chilometri da YangTse, ha adottato la tecnologia a centrifuga.
Conclusione
Nel 2018, YangTse ha acquistato la sua seconda centrifuga per i propri impianti attuali. Nel 2022 è stato costruito un terzo impianto SX che utilizza centrifughe trifase.
Caso di studio 3 – Vari progetti di Fishtec Ltda., Cile
In Cile, le società minerarie hanno utilizzato per molti decenni l’estrazione con solvente nel processo di raffinazione del rame. L’industria mineraria cilena non aveva familiarità con la tecnologia delle centrifughe trifase e ricorreva alla tecnologia dei filtropresse oppure era costretta a smaltire una quantità eccessiva di solvente. Si verificavano perdite di prodotto e si generavano molti rifiuti legati a questa nuova fase residua (CRUD – una miscela di sostanze organiche, acquose, aria e solidi in sospensione).
Rimuovendo e trattando costantemente il CRUD tramite centrifughe trifase, le aziende hanno riscontrato una riduzione dell’immissione di nuovo estrattore nell’impianto SX compresa tra il 40% e il 60%, con notevoli risparmi economici.
La sfida
Utilizzando la tecnologia del filtropressa, l’industria mineraria cilena era costretta a smaltire una quantità eccessiva di solvente. Si verificavano perdite di prodotto e si generavano ingenti quantità di rifiuti, tutti legati a questa nuova fase residua (CRUD – una miscela di sostanze organiche, acquose, aria e solidi in sospensione).
La soluzione
Ben consolidata in Cile nel settore ittico sin dagli anni ’90, questa è sempre stata l’attività principale di Fishtec Ltda. Nel 1995, a Fishtec fu chiesto di analizzare un campione di CRUD proveniente da una piccola società mineraria, la miniera di Pudahuel. È interessante notare che il test ha dimostrato che questo prodotto presentava notevoli somiglianze con la lavorazione delle sardine. La somiglianza risiedeva nel fatto che la miscela, composta da quattro fasi, doveva essere separata in tre. La centrifuga trifase ottiene ottimi risultati grazie alla girante regolabile. La quarta fase è stata separata tramite il liquido pesante e la frazione organica è stata recuperata completamente pulita. La nuova applicazione della centrifuga trifase è diventata la soluzione ottimale in questo processo, migliorando la qualità del prodotto, riducendo i costi di smaltimento dei rifiuti e garantendo minori costi operativi e di manutenzione.
Dopo questa prova, e poiché l’estrazione con solventi stava ottenendo a livello globale sempre maggiore accettazione come processo più comune nelle miniere di rame, il mercato cileno si è aperto e sono state installate centrifughe trifase in diverse miniere: Escondida Coloso (BHP Coloso, 1995) e Quebrada Blanca (Teck, 1995).
L’esperienza di Fishtec ha dimostrato che, sistematicamente, non si disponeva né dell’esperienza né della macchina adeguata per l’applicazione. Di conseguenza, questi decanter a due o tre fasi furono installati ma non furono mai utilizzati a causa di malfunzionamenti. Per questo motivo, nell’industria mineraria cilena stava iniziando a formarsi una percezione negativa della centrifugazione nell’applicazione del crude di rame
La strategia di Fishtec era quella di «stupire» i clienti con prestazioni costantemente soddisfacenti. Da allora, Fishtec ha aperto il mercato e ha conquistato quasi il 95% degli impianti SX utilizzando la tecnologia delle centrifughe a tre fasi.
Nel 2020 è stata installata un’unità pilota per Codelco Salvador. Codelco è un’azienda nazionale cilena con sei siti minerari attivi, due dei quali dispongono di unità centrifughe trifase nelle loro operazioni SX. I risultati sono stati molto buoni e il cliente ha deciso di acquistare una nuova unità centrifuga trifase. Il recupero del solvente ottenuto tramite la centrifuga trifase in loco rappresenta la soluzione ottimale per un’applicazione a regime con prestazioni prevedibili.
Il processo
Fishtec fornisce una soluzione completa al cliente, adattando la centrifuga trifase al sito in cui viene installata. Ciò vale sia per gli impianti di nuova realizzazione che per quelli esistenti, integrando tutte le interfacce e gli aspetti richiesti dal cliente in loco — da una pompa a un operatore per la centrifuga.
Conclusione
L’esperienza in questo campo ha fornito risultati positivi che dimostrano i risparmi e la semplicità del funzionamento. Con un trattamento costante del «crud», il cliente ridurrà l’immissione di nuovo estrattore nell’impianto SX. Il risparmio è semplice da calcolare: in genere si ottiene una riduzione compresa tra il 40% e il 60% dell’immissione di nuova soluzione.
Il ritorno sull’investimento dipende dalle modalità di funzionamento della macchina. Un funzionamento 24 ore su 24, 7 giorni su 7, rappresenta lo scenario ottimale per raggiungere un tempo di recupero compreso tra 6 e 9 mesi. Nell’altra applicazione, relativa al trattamento del materiale residuo “borra”, il volume viene ridotto di quasi il 60% e si recupera dal 15% al 40% del materiale sotto forma di crud riutilizzabile. Ciò rende il sistema un’attrezzatura preziosa per l’impianto completo di trattamento del crud.
Autore
Robert Klug è ingegnere commerciale sul campo ed esperto nel settore minerario presso Flottweg Separation Technology.