Vedi traduzione automatica
Questa è una traduzione automatica. Per vedere il testo originale in inglese cliccare qui
#News
{{{sourceTextContent.title}}}
Analisi dei gas nel settore del riciclaggio: controllo efficiente dei processi e monitoraggio delle emissioni nel recupero dei rifiuti
{{{sourceTextContent.subTitle}}}
Dai rifiuti alla materia prima: analisi precise dei gas per la rivoluzione del riciclaggio.
{{{sourceTextContent.description}}}
Il settore della gestione dei rifiuti sta attraversando una trasformazione radicale. Gli impianti dedicati esclusivamente allo smaltimento si stanno trasformando in strutture per la produzione di materie prime ed energia, in cui la composizione dei gas rappresenta un fattore determinante per la resa, la disponibilità degli impianti e i requisiti di documentazione.
Noi di Fresenius Umwelttechnik sviluppiamo soluzioni tecnologiche di misurazione per questo cambiamento, rendendo misurabili i flussi di gas nel processo di riciclaggio – dal reattore di pirolisi al corpo della discarica e ai bacini a cielo aperto.
La nuova era del recupero dei rifiuti: perché la precisione è essenziale
I flussi di rifiuti sono intrinsecamente molto eterogenei e spesso cambiano la loro composizione chimica di minuto in minuto. Queste fluttuazioni pongono sfide tecniche per gli impianti di recupero termico e chimico: il punto di misura è soggetto a concentrazioni variabili su un ampio intervallo e a una matrice di accompagnamento mutevole.
L’analisi tempestiva dei gas risultanti rende visibili questi cambiamenti – con sufficiente anticipo per regolare la combustione, l’apporto d’aria o l’estrazione. Fornisce così la base di dati per il controllo di processo e la documentazione operativa; il sistema di controllo dell’impianto esegue gli interventi.
Pirolisi e riciclaggio della plastica: recupero sicuro di materiali preziosi
Il riciclaggio chimico della plastica tramite pirolisi è uno dei processi più promettenti nell’economia circolare. In assenza di aria, i polimeri a catena lunga vengono scomposti ad alte temperature. Ciò produce olio di pirolisi, un residuo solido e gas di pirolisi – una miscela di monossido di carbonio, anidride carbonica, metano, idrocarburi superiori e idrogeno. Il syngas si forma solo tramite una fase di gassificazione a valle.
Questi reattori funzionano in condizioni di inertizzazione. Il monitoraggio dell’ossigeno indica se il contenuto di ossigeno rimane al di sotto, in condizioni di sicurezza, della concentrazione limite di ossigeno della miscela. Il monossido di carbonio e gli idrocarburi descrivono la qualità del gas prodotto, che varia a seconda del materiale di alimentazione e della temperatura del reattore.
Forniamo la tecnologia di misura per entrambe le funzioni: il monitoraggio dell’ossigeno per il controllo dell’inertizzazione e la misura multicomponente del gas prodotto in un unico sistema. Ciò consente di rilevare tempestivamente eventuali anomalie operative e di mantenere costante la qualità del gas di pirolisi generato. In questo modo, i rifiuti plastici difficili da riciclare diventano una materia prima secondaria per l’industria chimica.
Monitoraggio dei gas di discarica: gestione dei rischi e produzione di energia
Anche decenni dopo la chiusura, nei corpi delle discariche continuano complessi processi di degradazione biochimica. Ciò produce continuamente metano (CH₄) e anidride carbonica (CO₂), oltre all’idrogeno solforato (H₂S), che è corrosivo. Il gas viene attivamente catturato; tuttavia, dalla fine del conferimento dei rifiuti rilevanti per la produzione di gas di discarica, il volume di gas e il contenuto di metano sono diminuiti in modo significativo e in molti siti non è più possibile il funzionamento dei motori negli impianti di cogenerazione.
Di conseguenza, l’obiettivo delle misurazioni è cambiato: l’attenzione non è più rivolta alla qualità del gas per il motore, ma al tenore di metano come criterio per il percorso di trattamento. Gli impianti di combustione standard funzionano a partire da circa il 12% in volume, quelli con preriscaldamento rigenerativo dell’aria a partire da circa il 6% in volume, quelli con combustione rigenerativa a miscela magra a partire da circa il 2% in volume e quelli con ossidazione termica rigenerativa a partire da circa l’1% in volume. La misurazione del metano deve risolvere in modo preciso questo intervallo percentuale basso; l’idrogeno solforato rimane il fattore chiave per la durata di vita delle tecnologie a valle. Forniamo supporto di misurazione per l’intero processo: dal gas di recupero ricco di metano fino all’intervallo percentuale basso in cui viene deciso il percorso di trattamento – compreso l’idrogeno solforato.
Emissioni diffuse: bacini di chiarificazione e stoccaggio del digestato sotto la lente d’ingrandimento
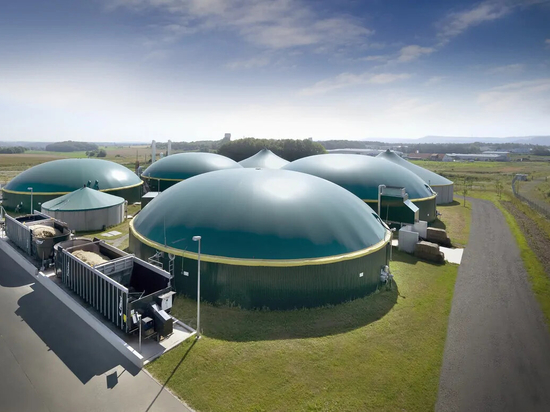
Non tutte le emissioni rilevanti per il clima escono dall’impianto attraverso un camino. Negli impianti di trattamento delle acque reflue, il protossido di azoto (N₂O) viene prodotto durante il trattamento biologico, in particolare durante l’aerazione; con un potenziale di riscaldamento globale pari a 273 rispetto all’anidride carbonica, è il singolo componente più rilevante dal punto di vista climatico, seguito dal metano con un fattore di 28. Negli impianti di biogas, il deposito a cielo aperto del digestato costituisce la corrispondente fonte areale.
Registriamo l’emissione tramite una copertura galleggiante sul bacino a cielo aperto: i gas che salgono si raccolgono passivamente al di sotto di essa e vengono convogliati all’analizzatore, che misura N₂O, CH₄ e CO₂. Il risultato è il tasso di emissione specifico per superficie – il valore utilizzato per stabilire il bilancio dei gas serra.
Monitoraggio delle emissioni CEMS: certezza giuridica e tutela ambientale combinate
I requisiti normativi della TA Luft e del 17° BImSchV pongono requisiti elevati in materia di monitoraggio dei gas di scarico degli impianti di riciclaggio e incenerimento. Con la revisione della Direttiva sulle emissioni industriali (IED 2.0, Direttiva (UE) 2024/1785), i requisiti di documentazione continuano ad aumentare.
Per il monitoraggio continuo delle emissioni (CEMS), le responsabilità sono chiaramente definite: l’apparecchiatura di misurazione utilizzata deve essere sottoposta a prova di idoneità nel suo complesso secondo QAL1 / EN 15267, mentre la taratura legale QAL2 e l’AST annuale secondo la norma DIN EN 14181 devono essere eseguite da un organismo di misurazione accreditato e notificato ai sensi del § 29b della BImSchG.
In questo ambito, forniamo consulenza indipendente dal produttore e collaboriamo con integratori di sistemi specializzati. Per un sistema di misurazione delle emissioni già esistente, ci occupiamo della garanzia di qualità continua durante il funzionamento – controllo della deriva (QAL3) nonché manutenzione e taratura tra una scadenza legale e l’altra.
Perché Fresenius Umwelttechnik? Il vostro partner per compiti impegnativi
In qualità di uno dei principali specialisti nell’analisi dei gas, conosciamo le difficili condizioni operative del settore della gestione dei rifiuti grazie a decenni di esperienza pratica. I nostri dispositivi di misura si contraddistinguono per la massima durata, la facilità di manutenzione e l’espandibilità modulare.
Vi accompagniamo dall’inventario iniziale e dallo sviluppo di sistemi su misura per il cliente fino a un’assistenza affidabile in loco. Insieme rendiamo i vostri processi più efficienti, più sicuri e più sostenibili.
Volete portare l’analisi dei gas a un nuovo livello? Parlate con i nostri esperti di Fresenius Umwelttechnik delle vostre esigenze specifiche nel settore del riciclaggio.
Leggi l’articolo originale su freseniusinstruments.com: https://freseniusinstruments.com/blog/23357/gas-analysis-in-recycling-efficient-process-control-and-emission-monitoring-in-waste-recovery/?lang=en