Vedi traduzione automatica
Questa è una traduzione automatica. Per vedere il testo originale in inglese cliccare qui
#News
{{{sourceTextContent.title}}}
Sulla base delle schede tecniche delle apparecchiature e delle note relative alla messa in servizio fornite dal sito.
{{{sourceTextContent.subTitle}}}
Questo rapporto sul campo illustra in dettaglio i parametri misurati, la logica di selezione e le insidie di installazione alla base del sistema
{{{sourceTextContent.description}}}
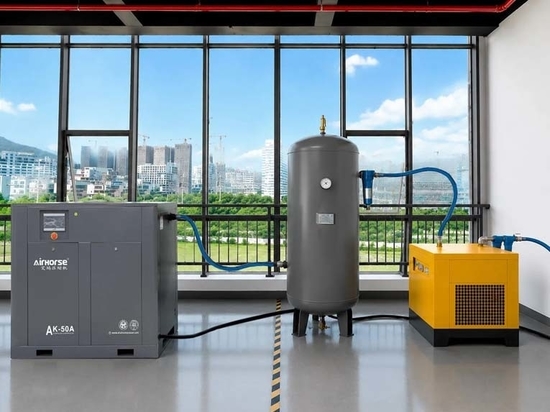
Guangzhou, Cina — In un'officina di lavorazione di precisione di 1.200 m² nel sud della Cina, un impianto di aria compressa basato su un compressore a vite rotativa Airhorse AHB-20A, un serbatoio verticale da 500 L e un essiccatore a refrigerazione ha completato oltre 1.000 ore di funzionamento continuo senza fermi macchina imprevisti, secondo i registri di messa in servizio esaminati dal nostro ufficio tecnico. Il progetto ha sostituito un impianto obsoleto composto da apparecchiature di marche diverse che causava un cronico trascinamento di umidità, fluttuazioni di pressione e, in media, un arresto non programmato ogni otto settimane.
Il presente rapporto sul campo analizza in dettaglio i parametri misurati, la logica di selezione e le insidie di installazione alla base del sistema, sulla base delle schede tecniche delle apparecchiature e delle note di messa in servizio provenienti dal sito.
1. Specifiche del sistema e dati di targa
Compressore d’aria a vite
Il compressore d’aria a vite, modello/specifica Airhorse AHB-20A, presenta i seguenti parametri chiave e valori verificati: potenza del motore pari a 15 kW / 20 HP; la portata d’aria libera (FAD) è di 2,1 m³/min a 10 bar (versione con trasmissione a cinghia); la pressione di esercizio è di 10 bar (145 psi); il livello di rumorosità è di 64 dB(A); Grado di protezione del motore: IP54 (motore), IP55 per il gruppo compressore; Dimensioni (L×P×A): 940 × 800 × 1.075 mm (configurazione combinata con serbatoio); Peso: ~335 kg (configurazione combinata).
Serbatoio d’aria
Il serbatoio d’aria è un recipiente a pressione verticale con un volume di 500 L. Lo standard di progettazione è GB150 / equivalente ASME, in acciaio al carbonio Q345R.
Essiccatore a refrigerazione
L’essiccatore a refrigerazione, modello/specifica Airhorse classe AH-10SG, presenta un punto di rugiada in pressione di +3 °C (in condizioni nominali); una temperatura massima dell’aria in ingresso ≤ 60 °C; e un limite di temperatura ambiente limite ambiente di ≤ 35 °C (per le prestazioni nominali).
Tubazioni
Le tubazioni utilizzano un raccordo in acciaio senza saldatura / flessibile con una dimensione di collegamento di 3/4 di pollice (uscita del compressore).
2. Specifiche tecniche: campo di funzionamento e limiti di derating
L’AHB-20A è un compressore a vite con trasmissione a cinghia e iniezione d’olio che utilizza un gruppo compressore GHH (Germania) e una coppia di rotori SKF, con il motore elettrico assemblato secondo gli standard di produzione Jiangtian e componenti elettrici Siemens/Schneider. Il sistema di raffreddamento è progettato per un intervallo di temperatura ambiente compreso tra −5 °C e +45 °C; oltre la soglia massima, la temperatura di scarico del gruppo compressore e l’assorbimento di corrente del motore aumentano in modo sproporzionato, mentre la capacità di condensazione dell’essiccatore a refrigerante inizia a diminuire.
Per la scelta dell’impianto, due fattori di declassamento sono determinanti e spesso sottovalutati in loco:
(1) Declassamento per altitudine. La portata volumetrica (FAD) del compressore è nominale in condizioni atmosferiche standard. Ad altitudini superiori al livello del mare, la massa d’aria aspirata per ciclo diminuisce. Una regola empirica comunemente citata prevede una riduzione di circa il 3% della portata volumetrica ogni 300 m (≈1.000 ft) di dislivello, sebbene la correzione esatta debba essere ricavata dalla curva di altitudine fornita dal produttore.
(2) Riduzione della potenza in base alla temperatura di ingresso per l’essiccatore. La capacità nominale dell’essiccatore a refrigerazione è indicata per una specifica temperatura dell’aria in ingresso (tipicamente 35–38 °C) e una temperatura ambiente (≤ 35 °C). Se la temperatura ambiente nella sala compressori supera regolarmente i 35 °C — cosa comune nelle officine non ombreggiate della Cina meridionale — il punto di rugiada effettivo dell’essiccatore aumenta e si verifica la penetrazione di umidità anche quando l’essiccatore “funziona normalmente”. Dimensionare l’essiccatore a 1,2 volte la portata d’aria nominale (FAD) del compressore rappresenta una misura di sicurezza pratica per temperature ambiente fino a 40 °C.
3. Guida alla scelta: abbinare il gruppo al tipo di impiego
Il modello AHB-20A rientra nella classe da 15 kW / 20 HP. Le decisioni di scelta non devono basarsi esclusivamente sulla potenza del motore in kW; la pressione richiesta, il ciclo di lavoro e la classe di qualità dell’aria determinano se questo modello è appropriato o se è necessario passare a un sistema di livello superiore.
3.1 Confronto di selezione per applicazioni comuni in officina
Per uno scenario di officina generale / assemblaggio (6–8 bar, funzionamento intermittente), la configurazione consigliata per il compressore è un AHB-20A con impostazione a 10 bar; il sistema di carico/scarico a velocità fissa è adeguato se la domanda d’aria è stabile. Il tipo di essiccatore dovrebbe essere a refrigerazione (+3 °C PDP), e la regola di dimensionamento del serbatoio è ≥ 1/3 della portata d’aria libera (FAD) del compressore (in litri). Si noti che la configurazione nella fotografia corrisponde a questo profilo; il serbatoio assorbe i picchi di domanda e riduce gli avviamenti del motore.
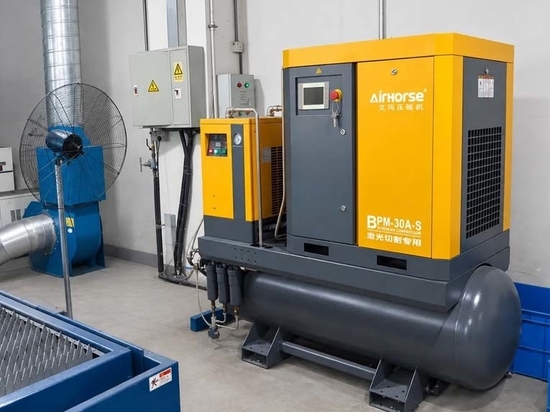
Per la lavorazione CNC / il taglio laser (aria pulita, secca, continua), la logica di funzionamento raccomandata per il compressore è un AHB-20A o un compressore a vite PM VSD da 16 bar; la stabilità della pressione è fondamentale. Il tipo di essiccatore deve essere refrigerato + filtro coalescente (trascinamento d’olio < 0,01 ppm), e la regola di dimensionamento del serbatoio è ≥ 1/2 della portata FAD. Si noti che l’olio e l’umidità causano l’usura degli utensili e la contaminazione delle ottiche; la filtrazione a valle dell’essiccatore è obbligatoria.
In caso di temperature ambientali elevate (> 40 °C) o altitudini elevate (> 1.000 m), la procedura consigliata per la scelta del compressore è di non basarsi esclusivamente sul FAD indicato sulla targhetta: applicare una correzione per altitudine/temperatura e sovradimensionare del 15–25%. Il tipo di essiccatore dovrebbe essere un essiccatore a refrigerazione sovradimensionato o un essiccatore ad adsorbimento se è richiesto un PDP < +3 °C, e la regola di dimensionamento del serbatoio consiste nell’aumentarne il volume dello stesso fattore di correzione. Si noti che l’essiccatore è il primo componente a risultare sottodimensionato in ambienti caldi.
Per un processo critico che richiede una PDP compresa tra −20 °C e −40 °C, la scelta raccomandata per il compressore è l’AHB-20A, ma l’essiccatore a refrigerazione non è sufficiente. Il tipo di essiccatore dovrebbe essere un essiccatore ad adsorbimento; la regola per il dimensionamento del serbatoio è che quest’ultimo sia comunque necessario come serbatoio tampone, poiché gli essiccatori ad adsorbimento presentano perdite di aria di spurgo. Si noti che gli essiccatori refrigerati non possono raggiungere un PDP inferiore allo zero; sceglierne uno per un funzionamento a −40 °C costituisce un errore di specifica, non un errore di installazione.
4. Note applicative: errori di installazione osservati sul campo
La messa in servizio di questo skid ha rivelato diversi errori ricorrenti che sono facili da trascurare sulla carta ma costosi in termini di funzionamento. Questi sono qui documentati come note sul campo, non come voci generiche di una lista di controllo.
Errore 1 — Lo scarico del serbatoio di accumulo è considerato un accessorio, non un punto di controllo
Il serbatoio di aria compressa è il principale dispositivo di separazione dell’acqua liquida nel sistema. Se lo scarico manuale o automatico non viene aperto o azionato ciclicamente, la condensa si accumula e viene trasportata a valle nell’essiccatore, sovraccaricandolo e aumentando il punto di rugiada di pressione anche quando il circuito del refrigerante dell’essiccatore funziona correttamente. In questo sito, l’installazione originale prevedeva una valvola a sfera manuale sullo scarico del serbatoio di raccolta, che risultava inaccessibile poiché situata dietro la gamba del serbatoio. La soluzione adottata in fase di messa in servizio è stata quella di installare uno scarico automatico a perdita zero con un filtro a monte e di convogliare lo scarico verso uno scarico a pavimento visibile, in modo che un malfunzionamento risultasse immediatamente evidente.
Insidiosa 2 — Il tubo di collegamento ha una pendenza errata
Il tubo che va dallo scarico del compressore all’ingresso del serbatoio di raccolta deve avere una pendenza verso il basso in direzione del serbatoio, non verso l’alto né essere in piano. Un tratto in piano o con pendenza inversa permette alla condensa di ristagnare nel tubo durante il raffreddamento, creando una sacca d’acqua che viene scaricata nell’essiccatore nel ciclo di carico successivo. Nell’installazione fotografata, il collegamento flessibile tra il compressore e il serbatoio è corto e visibilmente inclinato verso il serbatoio: un dettaglio che vale la pena ispezionare in qualsiasi configurazione simile.
Insidiosa 3 — L’essiccatore è installato senza bypass e i filtri sono nell’ordine sbagliato
La sequenza corretta è: compressore → serbatoio di raccolta → prefiltro → essiccatore → postfiltro → punto di utilizzo finale. Nel sistema preesistente di questo sito sono state osservate due modalità di guasto: (a) l’essiccatore era privo di bypass, pertanto qualsiasi intervento di manutenzione sull’essiccatore comportava l’interruzione dell’intera alimentazione d’aria dell’impianto; e (b) a monte del serbatoio era stato installato un filtro antiparticolato, che si intasava rapidamente e causava una caduta di pressione che l’operatore compensava aumentando il setpoint del compressore — mascherando così la restrizione e sprecando energia. L’installazione corretta prevede un bypass a flusso pieno che aggira l’essiccatore e posiziona il prefiltro tra il serbatoio di accumulo e l’essiccatore, con il postfiltro a valle dell’essiccatore.
Insidiosa 4 — Il compressore è rinchiuso in un angolo surriscaldato
Il sistema di raffreddamento dell’AHB-20A è progettato per una temperatura ambiente di +45 °C, ma tale valore presuppone un flusso d’aria adeguato attraverso il radiatore. Un compressore collocato in una nicchia con meno di 50 cm di spazio libero dalle pareti e senza ventilazione forzata farà funzionare la propria ventola di raffreddamento contro la propria aria di scarico calda. In condizioni estive, ciò si manifesta con interventi dovuti all’elevata temperatura di scarico (tipicamente superiore a 100–105 °C) anche quando il compressore non è meccanicamente sovraccarico. La soluzione adottata in loco è stata quella di riposizionare l’unità in un punto con ventilazione a flusso trasversale e di aggiungere un ventilatore a parete controllato termostaticamente: un intervento a basso costo che ha eliminato gli interventi di spegnimento senza modificare i setpoint del compressore.
5. Appunti sul campo dell’ingegnere: ciò che la scheda tecnica non dice riguardo alla “messa in funzione”
Contributo dell’ingegnere addetto alla messa in servizio del progetto, con 11 anni di esperienza sul campo con sistemi a vite rotativa.
Ho messo in servizio più di 60 unità Airhorse della serie AHB in tutto il Guangdong e il Guangxi. L’AHB-20A è una macchina meccanicamente semplice: il gruppo compressore GHH e la trasmissione a cinghia sono di facile manutenzione, e il motore IP54 è adatto a un’officina con un livello moderato di polvere. Ma ci sono tre aspetti che mettono costantemente alla prova i nuovi proprietari.
In primo luogo, le prime 50 ore non sono un periodo di “rodaggio” che si può ignorare. Su questa unità, la tensione iniziale della cinghia era stata regolata in fabbrica, ma dopo le prime 50 ore di cicli termici, la cinghia si era allungata al punto da slittare sotto carico massimo: non abbastanza da rompersi, ma quanto basta per ridurre la pressione erogata di circa 0,3–0,4 bar all’uscita. Il controller non ha segnalato alcun allarme; l’unico sintomo era che gli attuatori a valle erano più lenti del previsto. Ritensionare la cinghia a 50 ore, poi a 500 ore e successivamente ogni anno. Se si salta il controllo delle 50 ore, non ci si accorgerà della perdita fino a quando una linea di produzione non inizierà a scartare i pezzi.
In secondo luogo, il punto di rugiada di +3 °C dell’essiccatore a refrigerazione è un valore nominale, non un valore garantito in un locale caldo. L’essiccatore della classe AH-10SG è omologato per una temperatura ambiente ≤ 35 °C e una temperatura dell’aria in ingresso ≤ 60 °C. In un’officina dove la sala compressori raggiunge i 42 °C in agosto, la capacità di condensazione dell’essiccatore diminuisce e il punto di rugiada di pressione effettivo può variare da +8 °C a +10 °C. L’aria risulta ancora “secca” secondo l’indicatore, ma è sufficientemente umida da corrodere durante la notte le attrezzature in alluminio non rivestite. Se ci si trova in un clima caldo, è opportuno specificare un essiccatore di categoria immediatamente superiore oppure predisporre una ventilazione forzata nella sala compressori. Il costo aggiuntivo dell’essiccatore più grande viene recuperato evitando di dover rottamare i componenti arrugginiti.
In terzo luogo, lo scaricatore automatico sul ricevitore è il componente con il più alto tasso di guasti dell’intero impianto — e si guasta in modo silenzioso. Uno scaricatore bloccato in posizione chiusa riempie il ricevitore d’acqua; uno scaricatore bloccato in posizione aperta fa fuoriuscire aria compressa 24 ore su 24, 7 giorni su 7, facendo lievitare la bolletta elettrica. In questo progetto, abbiamo installato uno scaricatore elettronico con sensore di livello dotato di un contatto di allarme di livello alto collegato al controller del compressore. Non si tratta di una dotazione standard del pacchetto base AHB-20A, ma dopo aver sostituito tre scaricatori meccanici a timer in due anni in un sito precedente, ora lo considero un aggiornamento obbligatorio. Se il budget non consente l’installazione di uno scaricatore con sensore di livello, come minimo controllate manualmente lo scaricatore ogni lunedì mattina e registrate la quantità di acqua scaricata. Uno scaricatore che non eroga acqua per due controlli consecutivi è uno scaricatore che si è bloccato in posizione chiusa.
L’AHB-20A si è dimostrato affidabile: la durata dei cuscinetti del gruppo compressore è stimata in 35.000–40.000 ore prima della sostituzione, e l’unità è progettata per un funzionamento continuo in 2–3 turni (5.600–8.500 ore/anno). I guasti che riscontro non riguardano quasi mai il gruppo rotante del compressore. Si verificano invece nell’interfaccia tra il compressore e il resto dell’impianto: lo scarico, la cinghia, il dimensionamento dell’essiccatore e la ventilazione. Se questi quattro elementi sono a posto, la macchina durerà più a lungo della linea di produzione che serve.