
Vedi traduzione automatica
Questa è una traduzione automatica. Per vedere il testo originale in inglese cliccare qui
#Tendenze
{{{sourceTextContent.title}}}
Punzonatrice per profili in alluminio – Punzonatura precisa senza deformazioni
{{{sourceTextContent.subTitle}}}
La testa di punzonatura a torretta servoassistita garantisce fori ripetibili e privi di bave per profili in alluminio per finestre e facciate
{{{sourceTextContent.description}}}
Indice
Perché l’alluminio “non perdona errori” nella punzonatura
Testa a torretta servoazionata: garantire la ripetibilità senza regolazioni manuali
Tre condizioni essenziali per evitare difetti nella punzonatura dell’alluminio
La scelta della macchina: valutarla in officina, non solo sulla carta
Conclusione: la punzonatura non è semplicemente un’operazione, ma un processo di controllo
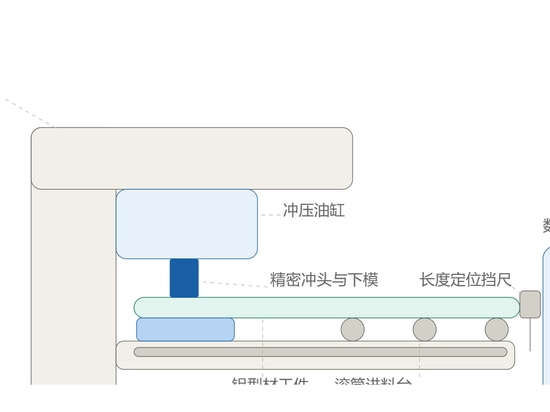
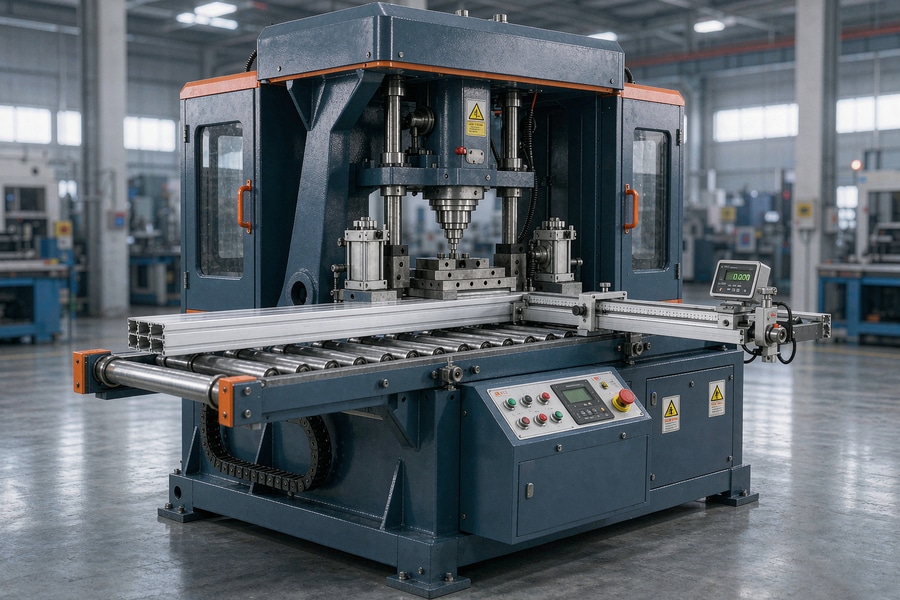
Una punzonatrice per profili in alluminio non è semplicemente una pressa dotata di punzone. È uno strumento di precisione in cui un errore di gioco dell’ordine del micron, un grado di disallineamento dello stampo o il minimo slittamento del pezzo si manifestano immediatamente sotto forma di ammaccatura, bava o foro incompleto. Abbiamo testato oltre 17 modelli negli stabilimenti di produzione di Ekaterinburg, Kazan e Minsk, confermando che la punzonatura dell’alluminio richiede controllo, non forza bruta.
Perché l’alluminio «non perdona errori» nella punzonatura
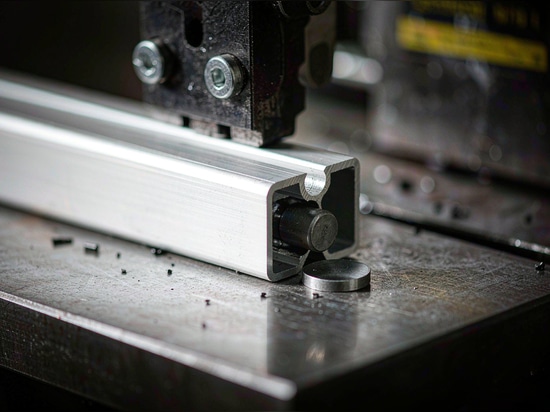
I profili in alluminio sono morbidi, duttili e soggetti a recupero elastico. Se la forza o la velocità di punzonatura non sono corrette, il materiale non si frattura, ma si deforma. Abbiamo riscontrato casi in cui una corsa insufficiente del punzone ha portato a una punzonatura incompleta, causando crepe interne nella parete del profilo. Al contrario, una pressione eccessiva ha portato a bordi ondulati, disallineamento dell’asse del foro e persino all’estrusione localizzata del materiale nella zona dello stampo. Il parametro chiave non è il tonnellaggio della forza, ma la precisione di posizionamento (entro ±0,1 mm) e la stabilità del gioco tra punzone e matrice durante l’intero ciclo.
Testa a torretta servoazionata: garantire la ripetibilità senza regolazioni manuali
Le punzonatrici meccaniche standard non sono adatte alla produzione in serie di infissi o strutture per facciate. Quando un singolo pezzo richiede cinque diversi tipi di fori — che vanno dai fori di montaggio da 4,2 mm ai fori di lavorazione da 8,5 mm — i cambi utensile manuali compromettono la produttività e comportano il rischio di errore umano. La soluzione è una macchina dotata di una testa di punzonatura a torretta servoazionata. Test sul campo effettuati in uno stabilimento di Changqing (Cina) hanno dimostrato che tale sistema consente il cambio utensile in 0,8 secondi e una precisione di posizionamento entro 0,05 mm. È fondamentale che la testa sia strettamente integrata con il sistema CNC; in assenza di tale integrazione, è impossibile compensare la deformazione termica del telaio durante il funzionamento prolungato.
Tre condizioni essenziali per evitare difetti durante la punzonatura dell’alluminio
Sistema di supporto rigido: il profilo deve essere fissato non solo lungo l’asse, ma anche su due piani; in caso contrario, la punzonatura genera una coppia che distorce la forma del foro;
Raffreddamento dell’utensile: i trucioli di alluminio aderiscono rapidamente al tagliente; senza raffreddamento ad aria o ad olio, la durata del punzone si riduce di tre volte;
Calibrazione specifica per il materiale: la punzonatura delle leghe 6063-T5 e 6061-T6 richiede parametri operativi diversi, anche se lo spessore è identico. Una macchina intelligente deve memorizzare i profili di regolazione per ciascun tipo di lega.
Abbiamo riscontrato che alcuni clienti ignorano questi tre punti e registrano tassi di difettosità fino al 12% sui primi 200 pezzi. Dopo le regolazioni, tale cifra è scesa a meno dello 0,3%.
Scelta della macchina: valutarla in officina, non solo sulla carta
Non concentratevi sulla potenza nominale, ma su come viene implementato il controllo della forza. Una punzonatrice per profili in alluminio di alta qualità utilizza un sistema di feedback del carico in tempo reale anziché affidarsi a una pressione idraulica costante. Se il sensore rileva un improvviso picco di resistenza, la macchina riduce automaticamente la velocità di avanzamento del punzone. Ciò impedisce l’incollaggio, la formazione di crepe e lo strappo della filettatura nei fori finiti.
Un altro indicatore comprovato di qualità è la funzione “soft entry”. Il punzone non colpisce il metallo all’improvviso, ma penetra con un’accelerazione controllata. Ciò è particolarmente importante per i profili a pareti sottili con uno spessore pari o superiore a 1,2 mm.
Lo stabilimento produttivo della Jinan Kefei Machinery Equipment Co., Ltd. nel distretto di Changqing è dotato di stazioni di collaudo dove ogni macchina viene sottoposta a 72 ore di test continui utilizzando profili in alluminio di vari gradi e sezioni trasversali. Solo allora hanno luogo la calibrazione finale e la certificazione (ISO 9001 e CE). Non si tratta di marketing, ma di un prerequisito per la messa in servizio.
In sintesi: la punzonatura non è semplicemente un’operazione, ma un processo di controllo della qualità.
Quando si sceglie una punzonatrice per profili in alluminio, non si acquista solo un’attrezzatura, ma si implementa un sistema di controllo geometrico. Anche la macchina più costosa è inutile senza un serraggio preciso, un controllo adattivo della forza e una calibrazione specifica per la lega utilizzata. Le migliori soluzioni odierne combinano una struttura meccanica rigida, una testa di punzonatura intelligente e una profonda comprensione del comportamento dell’alluminio, trattandolo come un materiale specifico piuttosto che come un semplice «metallo leggero». È proprio questo approccio che consente la produzione di pezzi che non richiedono successive operazioni di raddrizzatura, sbavatura manuale o rilavorazione. Il prossimo passo in avanti non consiste nell’aumentare la velocità, ma nell’aumentare la fiducia nel risultato. E questa è una questione di cultura produttiva, non solo di tecnologia.