#News
DataMatrix su corpi fanale e lenti senza toccare l’area ottica
Come tracciare corpi fanale e lenti con DataMatrix laser senza toccare l'area ottica: dove posizionare il codice e quale sorgente per ogni polimero
Chi assembla fari e gruppi ottici per l’automotive conosce il vincolo: ogni corpo fanale e ogni lente deve portare un codice di tracciabilità — DataMatrix, part number, lotto — che accompagni il componente lungo la supply chain e regga un eventuale richiamo. Ma il gruppo ottico è, prima di tutto, un sistema che deve trasmettere e distribuire la luce in modo controllato. Una marcatura nel punto sbagliato devia un raggio, crea un’ombra o un riflesso, e compromette sia la funzione sia l’estetica di un componente che il cliente finale vede ogni volta che accende i fari.
Il problema non è se marcare, ma dove e come: il codice deve essere permanente e leggibile da uno scanner in linea senza toccare l’area ottica né alterare la trasmissione della luce. Su polimeri trasparenti come PC e PMMA, per di più, ottenere contrasto senza indebolire il pezzo è tutt’altro che scontato. La marcatura laser risponde a questi requisiti insieme, a patto di decidere tre cose: la zona del pezzo, la sorgente in funzione del polimero e un controllo di leggibilità che stia al passo della linea.
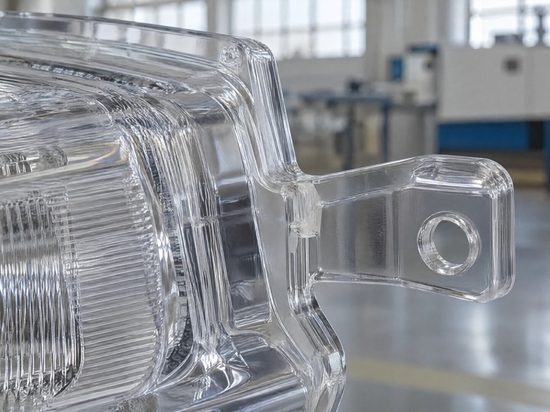
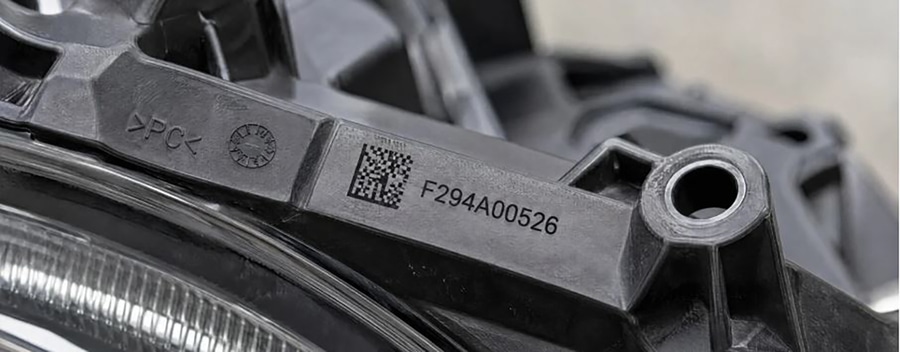
marcatura-datamatrix-gruppi-ottici-fig1 DataMatrix su corpi fanale e lenti senza toccare l'area ottica
La zona di marcatura è una flangia piana sul perimetro del corpo fanale, lontana dalle superfici che lavorano la luce.
Dove va il codice: tutto fuori dall’area ottica
La regola di layout viene prima della tecnologia. Su un gruppo ottico le superfici si dividono in due famiglie: quelle che lavorano la luce — la faccia ottica della lente, il paraboloide o le sfaccettature del riflettore, le zone metallizzate — e tutto il resto: flange di fissaggio, nervature di irrigidimento, coste perimetrali, bosses per le viti, linguette di montaggio. Il codice va esclusivamente su queste seconde, su una zona piana e non illuminata, meglio se già nascosta alla vista nel veicolo assemblato.
Marcare sulla faccia ottica è escluso: anche un DataMatrix piccolo diventa un difetto che devia o diffonde la luce. Sulle lenti trasparenti il codice si colloca sul bordo perimetrale o su una linguetta fuori dal campo illuminato; sui corpi in plastica scura, su una nervatura o una costa piana, accanto alle marcature di stampo già presenti. Il DataMatrix resta lo standard perché concentra part number e lotto in pochi millimetri quadrati — una scelta ormai consolidata per la tracciabilità con codici 2D — lasciando libera la superficie utile.
La sorgente cambia con il polimero
Qui entra la fisica del materiale. I corpi fanale usano spesso policarbonato o plastiche tecniche caricate con fibra di vetro come PA e PBT; le lenti sono in PMMA o PC otticamente trasparente. Ogni famiglia reagisce in modo diverso alla luce laser e la sorgente va scelta di conseguenza.
Sui polimeri trasparenti il riferimento è il laser UV a 355 nm. La lunghezza d’onda corta lavora per via prevalentemente fotochimica: rompe i legami molecolari in superficie con un apporto termico contenuto e produce un segno a micro-schiuma o cambio di colore netto e definito, senza bruciare né deformare il materiale otticamente critico. È lo stesso principio che rende l’UV la strada più solida per la marcatura UV del PMMA nell’automotive lighting.
Scelta qualitativa della sorgente in funzione del polimero del gruppo ottico.
Polimero del gruppo ottico Comportamento alla marcatura Sorgente indicata
Policarbonato (PC) trasparente Cambio di colore e micro-schiuma superficiale UV
PMMA (lenti) Micro-schiuma chiara, basso apporto termico UV
Plastiche caricate (PA/PBT con fibra di vetro) Schiumatura chiara in contrasto sul fondo scuro Fibra / MOPA
Sulle plastiche caricate e sui tecnopolimeri scuri, invece, una sorgente a fibra a 1064 nm, o in versione MOPA con durata d’impulso regolabile, genera una schiumatura chiara che stacca in contrasto sul fondo scuro. La regolazione dei parametri è decisiva: additivi, cariche minerali e pigmenti cambiano la risposta da lotto a lotto, e lo stesso polimero di due fornitori diversi può richiedere un set di parametri distinto.
marcatura-datamatrix-gruppi-ottici-fig2 DataMatrix su corpi fanale e lenti senza toccare l'area ottica
Sulle lenti trasparenti il codice va sul bordo perimetrale o su una linguetta, fuori dal campo illuminato.
Contrasto senza pigmenti: il segno nasce nel materiale
Su un pezzo trasparente il contrasto è il problema vero: non c’è un fondo colorato su cui stampare. Il segno deve nascere dentro il materiale, come micro-schiuma o alterazione locale, abbastanza da essere letto da uno scanner ma abbastanza superficiale da non innescare micro-cricche che col tempo si propagano.
Un’incisione profonda su PMMA o PC è controproducente: indebolisce il pezzo e può diventare un innesco di frattura sotto sollecitazione termica. L’obiettivo è il minimo segno che garantisce lettura affidabile, non il segno più marcato possibile. Su questi materiali la qualità della marcatura si gioca sul controllo fine dell’energia, non sulla profondità.
Leggibilità in linea: il grading non è la verifica di laboratorio
Un codice che l’operatore vede bene non è necessariamente un codice che lo scanner legge sempre. Per questo la leggibilità si misura, e si misura in linea. Il grading in linea assegna una classe di qualità al DataMatrix subito dopo la marcatura, con la stessa telecamera del sistema, e scarta il pezzo prima che prosegua nell’assemblaggio.
È cosa diversa dalla verifica di laboratorio, che richiede condizioni di illuminazione e strumentazione controllate e serve a validare il processo, non a controllare ogni pezzo: è esattamente la differenza tra lettura, grading e verifica dei codici. In produzione servono entrambe, con ruoli distinti: la verifica qualifica il ciclo, il grading lo tiene sotto controllo pezzo per pezzo.
Controllo del codice nel ciclo di linea
Marcatura
Lettura
Grading in linea
Marcare prima dell’assemblaggio, nel punto giusto del ciclo
Il momento giusto per marcare è prima che corpo e lente diventino un gruppo chiuso. Marcare housing e lente separatamente, su una stazione dedicata, consente di raggiungere la zona piana con il fascio perpendicolare e di leggere il codice senza interferenze ottiche del pezzo già assemblato.
Nelle linee di automotive lighting la marcatura convive spesso con altre lavorazioni laser sullo stesso componente, come l’ablazione selettiva delle zone metallizzate: integrarle in un unico flusso riduce i passaggi e i rischi di disallineamento del dato tra le stazioni.