Aggiungi ai preferiti
Vedi traduzione automatica
Questa è una traduzione automatica. Per vedere il testo originale in inglese
cliccare qui
#Tendenze
{{{sourceTextContent.title}}}
Il sensore di vibrazioni Ruicom GKG3 è progettato per il rilevamento delle collisioni del mandrino e il monitoraggio delle condizioni degli utensili sulle macchine utensili CNC
{{{sourceTextContent.subTitle}}}
Il sistema di rilevamento MEMS triassiale, con un intervallo di ±40 g e una larghezza di banda di 500 Hz, rileva i transitori da urto e i segnali di vibrazione alla fonte, tramite l’interfaccia standard RS485 / MODBUS RTU
{{{sourceTextContent.description}}}
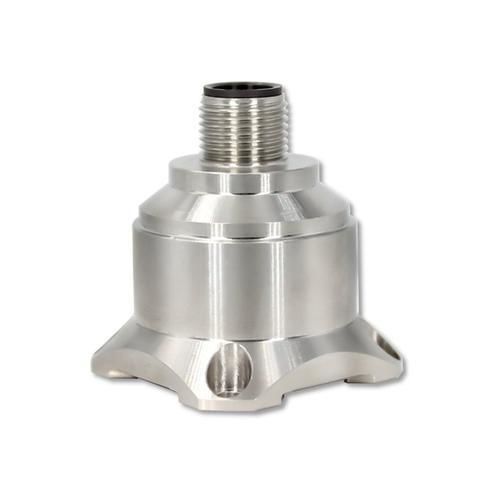
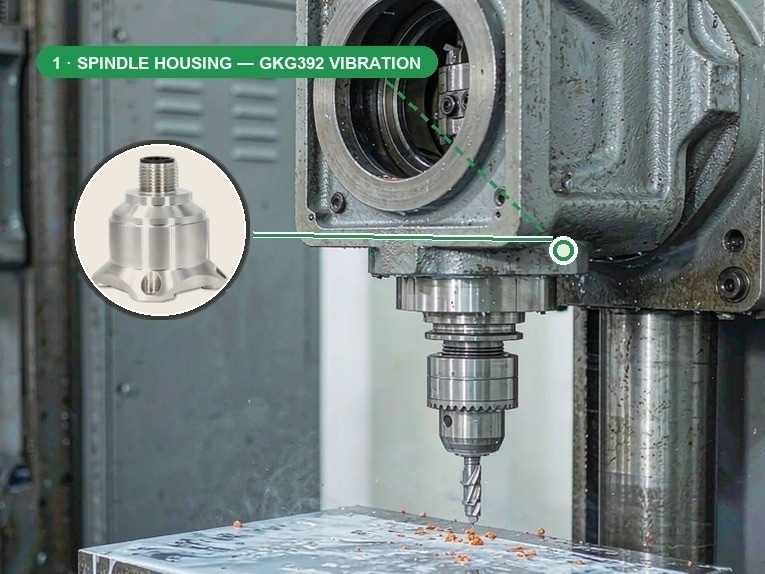
Ruicom ha presentato oggi il GKG3, un sensore di vibrazioni digitale MEMS triassiale progettato appositamente per il monitoraggio delle vibrazioni delle strutture delle macchine, dei mandrini e degli utensili. Fissato con bulloni all’alloggiamento del mandrino e alla colonna della macchina, il GKG3 trasmette in streaming dati sulle vibrazioni con larghezza di banda di 500 Hz al CNC o al sistema di monitoraggio dell’impianto tramite RS485 / MODBUS RTU: i transitori da urto fino a ±40 g vengono rilevati nel momento stesso in cui si verificano, e lo spettro di vibrazioni che segnala la rottura dell’utensile viene registrato prima che l’utensile si rompa.
Perché la struttura lo sa prima del controllore
Un urto del mandrino può compromettere un pezzo in lavorazione, un utensile e talvolta il mandrino stesso — e il sistema di protezione della macchina reagisce solo dopo il contatto. Una collisione genera un’onda d’urto nella fusione molto prima che la corrente di azionamento o l’anello di posizione reagiscano. Un sensore montato alla fonte rileva il transitorio d’impatto effettivamente prodotto da un urto, mentre lo stesso canale triassiale rileva la frequenza di passaggio dei denti e la firma di vibrazione di un utensile usurato. Un unico sensore svolge due funzioni di protezione — senza bisogno di un bus proprietario.
La realtà delle vibrazioni nel punto di taglio
Rilevamento di urti e collisioni del mandrino: registra il transitorio d’impatto non appena entra nella struttura, fornendo al controllore o a un PLC di sicurezza un segnale di attivazione prima che venga tagliato altro materiale di scarto, oltre a una registrazione del picco g per l’analisi a posteriori.
Monitoraggio dell’usura e della rottura dell’utensile — andamento della frequenza di passaggio dei denti e dell’ampiezza del vibratio all’interno della stessa banda di 500 Hz; un andamento in aumento segnala un utensile che si sta smussando, mentre un salto repentino indica che si è rotto.
Stato dei cuscinetti del mandrino e del riduttore — frequenze dei difetti dei cuscinetti e armoniche dell’ingranaggio confrontate con un valore di riferimento di messa in servizio, su macchine che funzionano 24 ore su 24.
Implementazione a livello di impianto — molte macchine condividono un’unica catena RS485 / MODBUS e un unico formato di registro; laddove la rete di monitoraggio è basata su IP, il GHA360 aggiunge un canale triassiale Ethernet con la stessa misurazione.
Specifiche chiave
Assi di misura: X / Y / Z (triasse)
Intervallo: ±2 / ±4 / ±8 / ±10 / ±20 / ±40 g
Risoluzione a 1 Hz: < 1 mg
Larghezza di banda (3 dB): 500 Hz
Densità di rumore: 21 µg/√Hz (versione ±2 g)
Frequenza di uscita: regolabile da 5 a 1000 Hz
Interfaccia: RS232 / RS485 / TTL · MODBUS RTU
Alimentazione: 9–36 V CC · < 60 mA a 12 V
Protezione: IP67, alluminio aerospaziale · base magnetica
Alloggiamento / peso: 34,2 × 34,2 × 38,5 mm · ≤ 68 g
Grazie alla base magnetica, alla connettività RS485 / MODBUS multipunto e a un intervallo configurabile fino a ±40 g, il GKG392 offre ai costruttori di macchine e agli operatori di impianti un unico sensore con interfaccia standard sia per la protezione anticollisione che per la manutenzione degli utensili basata sulle condizioni.