Aggiungi ai preferiti
Vedi traduzione automatica
Questa è una traduzione automatica. Per vedere il testo originale in inglese
cliccare qui
#News
{{{sourceTextContent.title}}}
Preparazione delle estremità dei tubi levigati: smussature, filettature e cappucci di saldatura
{{{sourceTextContent.subTitle}}}
La smussatura, la filettatura e la saldatura delle estremità dei tubi levigati possono deformare il foro e causare perdite. Come preparare le estremità dei tubi senza rovinare la superficie levigata.
{{{sourceTextContent.description}}}
La causa nascosta delle perdite nei cilindri: l’alesaggio era perfetto, ma le estremità lo hanno rovinato
Un costruttore di cilindri una volta ha individuato la causa di un lotto di cilindri che presentavano perdite in un problema che non avrebbe mai sospettato. Il tubo levigato era impeccabile al momento della consegna. Il danno si è verificato al banco di lavoro durante la preparazione delle estremità.
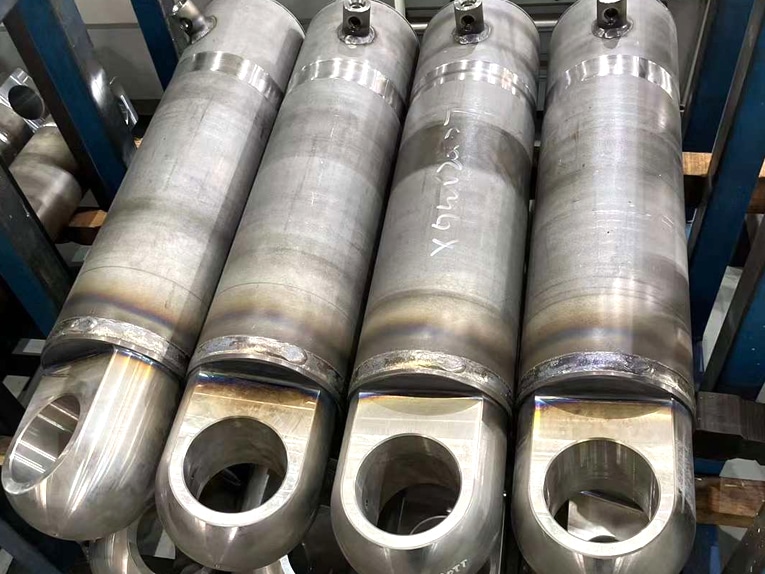
Il calore della saldatura, applicato troppo vicino all’alesaggio, aveva deformato le estremità del tubo quel tanto che bastava per causare una perdita nella tenuta del pistone alle estremità della corsa.
La precisione per cui si paga in un tubo levigato è incredibilmente facile da compromettere durante la smussatura, la filettatura e la saldatura. Ecco la realtà ingegneristica:
Saldatura: un calore intenso e localizzato può trasformare un foro perfettamente circolare in una forma ovale o a campana. È essenziale tenere la saldatura lontana dall’area critica della guarnizione e utilizzare acciai saldabili come l’ST52.
Filettatura: evita la deformazione da calore, ma richiede uno spessore della parete adeguato per sopportare il carico lungo la filettatura.
Smussatura: un bordo del foro affilato e non smussato può intaccare la guarnizione durante il montaggio, causando una perdita prima ancora che il cilindro entri in funzione.
Come proteggere il foro da un'estremità all'altra? Esiste una sequenza di lavorazione specifica — solitamente riservata ai cilindri più critici — che elimina completamente la distorsione da saldatura.
Non lasciate che la lavorazione al banco comprometta la vostra precisione. Leggete l’articolo completo per scoprire come preparare le estremità dei tubi senza rovinare il foro.

 Sito web:
WUXI EAST AI MACHINERY CO., LTD