Vedi traduzione automatica
Questa è una traduzione automatica. Per vedere il testo originale in inglese cliccare qui
#News
{{{sourceTextContent.title}}}
Perché un passante sottovuoto ceramica-metallo presenta perdite dopo i cicli termici?
{{{sourceTextContent.subTitle}}}
Passante brasato da ceramica a metallo
{{{sourceTextContent.description}}}
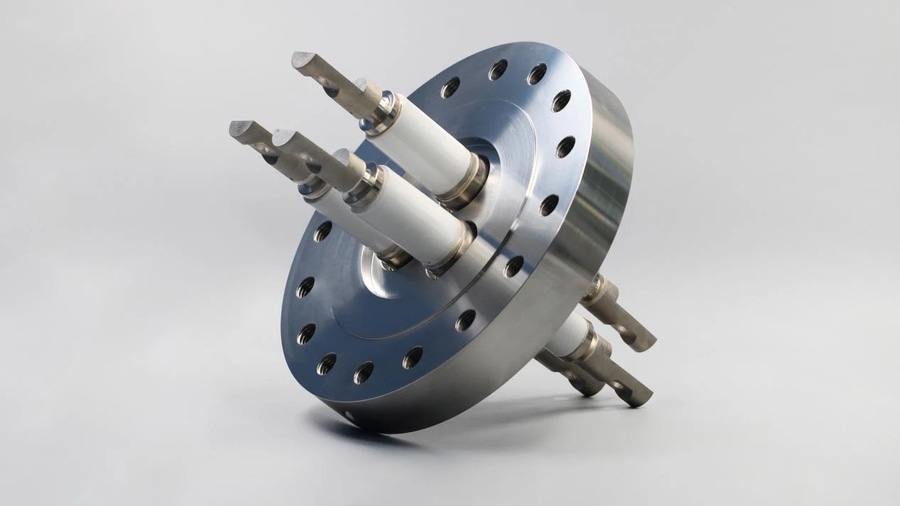
I passanti sottovuoto ceramica-metallo consentono il passaggio dei cavi elettrici attraverso le pareti della camera, mantenendo al contempo un collegamento ermetico affidabile tra i componenti in ceramica e quelli in metallo. Nelle apparecchiature per semiconduttori, per la deposizione di film sottili e per il rivestimento sotto vuoto, anche una minima perdita compromette l’integrità del vuoto, causa la contaminazione dei lotti e provoca arresti imprevisti della linea di produzione.
Un problema tecnico ricorrente è che i passanti spesso superano i test iniziali di tenuta all’elio a temperatura ambiente subito dopo la produzione, per poi sviluppare perdite di vuoto catastrofiche dopo ripetuti cicli di riscaldamento e raffreddamento durante il funzionamento. L’individuazione della causa principale può essere ingannevole: l’isolante ceramico può apparire completamente intatto, mentre si formano percorsi di perdita microscopici lungo l’interfaccia ceramica-metallo, il confine della lega di brasatura o la superficie di accoppiamento della flangia.
I cicli termici sono un fattore scatenante primario, ma la variazione di temperatura da sola non spiega il guasto. La mancata corrispondenza dei coefficienti di espansione termica (CTE), la qualità dell’adesione della metallizzazione, la bagnabilità della lega di brasatura, la geometria strutturale e le sollecitazioni meccaniche di montaggio richiedono tutte un’ispezione sistematica.
1. Quali problemi possono derivare dalla differenza di espansione termica tra ceramica e metalli?
La ceramica tecnica e i metalli si espandono e si contraggono a velocità significativamente diverse quando esposti a sbalzi di temperatura. Una volta uniti tramite brasatura ad alta temperatura, questa discrepanza nell’espansione termica introduce continue sollecitazioni residue di taglio e di trazione all’interfaccia del giunto.
In presenza di cicli ripetuti di riscaldamento e raffreddamento, le concentrazioni localizzate di sollecitazioni ai bordi della ceramica o ai confini del giunto possono dare origine a microfessurazioni o delaminazione, compromettendo in modo permanente l’ermeticità.
Tuttavia, l’integrità del giunto non è determinata esclusivamente dai valori CTE (coefficiente di espansione termica) dei due materiali. La duttilità meccanica del metallo, la geometria del giunto, lo spessore dello strato di transizione, la scelta del materiale di apporto per la brasatura e le velocità di riscaldamento/raffreddamento dell’apparecchiatura determinano tutti i livelli di sollecitazione effettivi.
Pertanto, nella scelta dei passanti per vuoto, l’isolamento elettrico e i valori nominali di corrente non sono di per sé sufficienti. Gli ingegneri devono valutare la compatibilità dei materiali, la progettazione delle zone di transizione e i profili di cicli termici ammissibili per l’intervallo operativo previsto.
2. Quali sono i rischi latenti nei giunti brasati e nelle interfacce metallizzate?
Prendendo come esempio i passanti in allumina ad alta purezza, la superficie ceramica deve essere sottoposta a un processo di metallizzazione (come la metallizzazione Mo-Mn o a film spesso seguita da placcatura in Ni) prima della brasatura. Durante questa sequenza, il legame chimico tra lo strato metallizzato e il substrato ceramico, il comportamento di bagnabilità della lega di brasatura e l’atmosfera del forno determinano direttamente l’affidabilità del giunto.
Un legame di metallizzazione non ottimale o una copertura incompleta della lega di brasatura lasciano vuoti sub-micronici e micro-difetti all’interno del giunto. Tali assemblaggi superano facilmente i controlli di tenuta all’elio a temperatura ambiente in fabbrica, ma le ripetute espansioni e contrazioni termiche fanno sì che questi difetti latenti si propaghino in percorsi di perdita continui. Quando si individuano le perdite dovute ai cicli termici, ispezionare le interfacce di metallizzazione e brasatura al microscopio è fondamentale tanto quanto verificare la presenza di fratture nel corpo ceramico.
3. Se si verifica una perdita dopo i cicli termici, da dove dovrebbe partire l’indagine?
Quando una camera subisce una perdita di vuoto, seguire un flusso di lavoro diagnostico strutturato:
Fase 1: Isolare la fonte della perdita
Verificare se la perdita ha origine dal passante ceramica-metallo stesso piuttosto che dagli O-ring in elastomero delle flange, dai bordi a lama in CF o dai cordoni di saldatura.
Fase 2: Confrontare i verbali di ispezione iniziali con quelli successivi al ciclo termico
Se l’unità ha superato i test di tenuta in fabbrica ma risulta difettosa dopo il ciclo termico, esaminare l’interfaccia ceramica-metallo alla ricerca di microfessurazioni, distacco della brasatura o danni da taglio meccanico derivanti dalla fatica termica.
Fase 3: Valutare le condizioni operative e i tempi di guasto
Se la perdita si verifica esclusivamente a temperature elevate o durante le fasi di raffreddamento dinamico, verificare la velocità di aumento della temperatura, i gradienti termici attraverso la flangia e i carichi meccanici esterni esercitati sui perni conduttori.
Fase 4: Combinare la spettrometria di massa con elio con prove non distruttive
La prova di tenuta con elio individua quantitativamente i punti e le portate delle perdite. Integrare questa tecnica con la microscopia ottica o l’ispezione con liquidi penetranti aiuta a determinare se la causa principale sia la fessurazione della ceramica, il distacco della brasatura o il distacco della metallizzazione.
Si raccomanda vivamente ai team di manutenzione e qualità di archiviare i tassi di perdita di elio prima e dopo la messa in servizio, insieme ai registri delle rampe di temperatura, ai cicli di permanenza e ai livelli di vuoto del sistema. La correlazione di questi dati accelera l’identificazione della causa principale e previene guasti ricorrenti sul campo.
4. Come migliorare l’affidabilità ai cicli termici dei passanti per vuoto ceramica-metallo?
Migliorare la resistenza alla fatica termica richiede un’ottimizzazione olistica che comprenda l’abbinamento dei materiali, la meccanica dei giunti e il controllo di processo:
Abbinamento di materiali con CTE compatibile: selezionare leghe a dilatazione controllata (come Kovar, 42Ni-Fe o rame OFHC con geometria di distensione) abbinate ad allumina ad alta resistenza o formulazioni ceramiche specializzate adatte alla temperatura di esercizio.
Progettazione strutturale per l’alleviamento delle sollecitazioni: ottimizzare lo spessore delle pareti ceramiche, i diametri dei perni conduttori, le geometrie dei manicotti di transizione e i contorni del menisco di brasatura per eliminare i punti di forte concentrazione delle sollecitazioni ai confini delle guarnizioni.
Metallizzazione di precisione e controllo della brasatura: controllare rigorosamente lo spessore dello strato di metallizzazione, il punto di rugiada dell’atmosfera di sinterizzazione, l’adesione della nichelatura e le curve termiche della brasatura sotto vuoto per garantire una bagnabilità completa e cordoni di brasatura privi di vuoti.
Rigorosa qualificazione dei cicli termici: per le applicazioni critiche sotto vuoto, i test di routine in fabbrica dovrebbero andare oltre i semplici controlli di tenuta a temperatura ambiente. Sottoporre i campioni di validazione a ripetuti profili di cicli termici seguiti da test con spettrometro di massa ad elio ad alta sensibilità garantisce la durata sul campo in condizioni di produzione.
Soluzioni personalizzate INNOVACERA per passanti per vuoto ceramica-metallo
INNOVACERA progetta e produce assemblaggi ceramica-metallo ad alta affidabilità e passanti elettrici per vuoto su misura per ambienti industriali, analitici e dei semiconduttori particolarmente esigenti. Supportiamo progetti personalizzati che spaziano da configurazioni a pin singolo a quelle multipino, isolatori ad alta tensione, passanti coassiali ad alta corrente e assemblaggi ermetici con flange personalizzate.
Per garantire prestazioni a lungo termine nei cicli termici, il nostro team esamina gli intervalli di temperatura di esercizio, le soglie di vuoto richieste, le velocità di variazione termica, i carichi di corrente dei conduttori e i requisiti di integrazione delle flange direttamente dai vostri disegni.