Vedi traduzione automatica
Questa è una traduzione automatica. Per vedere il testo originale in inglese cliccare qui
#News
{{{sourceTextContent.title}}}
Dal laboratorio alla camera bianca: la convalida prima del passaggio alla produzione su larga scala
{{{sourceTextContent.subTitle}}}
Un caso di studio pratico sull'essiccazione sotto vuoto dimostra come le prove condotte con il prodotto reale possano aiutare a definire e ottimizzare il processo prima della realizzazione degli impianti su scala industriale
{{{sourceTextContent.description}}}
In un processo di essiccazione industriale, dimostrare che un prodotto può essere essiccato sotto vuoto è solo il primo passo. Per progettare correttamente un impianto, è necessario comprendere come si comporterà il prodotto durante il processo, quanto tempo ci vorrà per raggiungere il tenore di umidità richiesto e quali condizioni di pressione, temperatura e agitazione garantiranno risultati costanti e ripetibili. Quando l’apparecchiatura è destinata anche all’installazione in una camera bianca, questi aspetti assumono un’importanza ancora maggiore, poiché il processo deve coniugare l’efficienza con condizioni adeguate di pulizia, contenimento e riproducibilità.
Un modo per ridurre le incertezze legate alla progettazione e al scale-up consiste nell’effettuare prove preliminari utilizzando il prodotto reale. Questo è stato l’approccio seguito in un progetto sviluppato presso il nostro Centro di Prova, dove è stata studiata l’essiccazione di un prodotto solido per l’industria chimica utilizzando un essiccatore sottovuoto orizzontale a pale SANIDRY. L’obiettivo non era solo verificare se il prodotto potesse raggiungere il contenuto di umidità finale richiesto, ma anche comprenderne il comportamento durante l’intero ciclo e ottenere dati che potessero essere successivamente utilizzati per progettare l’apparecchiatura su scala industriale.
La sfida: ridurre l’umidità in modo efficiente e in condizioni controllate
Il prodotto presentava un contenuto di umidità iniziale del 7,15% e doveva raggiungere un contenuto di umidità residua inferiore allo 0,5%, senza superare una temperatura specifica.
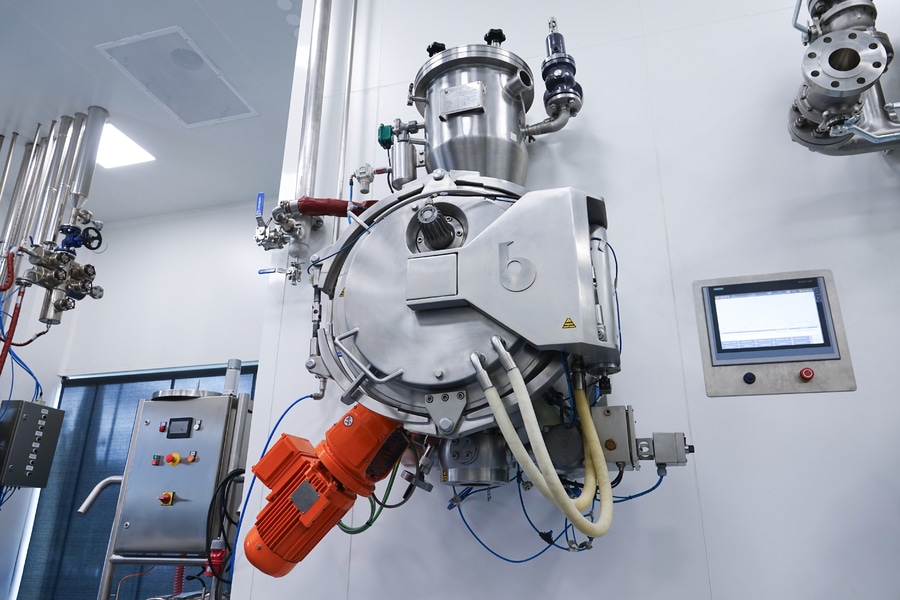
Il processo è stato studiato utilizzando un SANIDRY SHV-200, un essiccatore sottovuoto orizzontale da 200 litri dotato di un sistema di agitazione a bassa velocità.
L’essiccazione sottovuoto si basa su un principio ben noto: la riduzione della pressione abbassa il punto di ebollizione del liquido contenuto nel solido. Ciò consente di ridurre l’umidità senza esporre il prodotto a temperature eccessivamente elevate. Allo stesso tempo, l’agitazione rinnova continuamente il materiale a contatto con le superfici riscaldate, favorendo il trasferimento di calore e l’essiccazione omogenea del solido.
Tuttavia, il comportamento effettivo di un prodotto non può essere determinato esclusivamente attraverso calcoli teorici. Fattori quali la densità apparente, il livello di riempimento, la tendenza a formare agglomerati o ad aderire alle superfici, la facilità di scarico e l’evoluzione del contenuto di umidità possono influenzare in modo significativo il processo. Per questo motivo, sono state condotte prove in diverse condizioni operative al fine di identificare un intervallo operativo adeguato prima di procedere con lo scale-up.
L’effetto del vuoto sul processo
Uno dei principali parametri studiati è stato il livello di vuoto. Durante le prove sono state testate diverse pressioni assolute per valutare l’effettiva relazione tra pressione, tempo di essiccazione e temperatura del prodotto durante l’intero processo.
A 310 mbar, sono stati necessari circa 45 minuti prima che si osservasse una condensazione significativa, poiché il prodotto doveva prima riscaldarsi fino a raggiungere il punto di ebollizione del solvente alla pressione di esercizio.
Man mano che il livello di vuoto veniva progressivamente aumentato, questo tempo si è notevolmente ridotto. A 100 mbar, la condensa ha cominciato a comparire dopo circa 16 minuti. La riduzione da 45 a 16 minuti ha confermato sperimentalmente come una pressione più bassa abbia abbreviato la fase iniziale di riscaldamento e accelerato l’efficace rimozione dell’umidità, riducendo così il tempo complessivo del lotto.
I risultati finali hanno inoltre confermato l’efficacia del processo. Nelle condizioni ottimizzate, il prodotto è passato da un contenuto di umidità iniziale del 7,15% a circa lo 0,20%, con un tempo di essiccazione inferiore a due ore.
Al di là del valore finale raggiunto, la prova ha permesso di identificare le condizioni di pressione e temperatura in cui il prodotto mostrava un comportamento adeguato, stabilendo così una base sperimentale per la progettazione successiva.
Ciò è particolarmente importante in un progetto industriale. Anziché dimensionare le future apparecchiature esclusivamente sulla base di stime o dati tratti dalla letteratura, è possibile progettarle con la conoscenza preventiva di come il prodotto reale risponde in condizioni controllate di vuoto, temperatura e agitazione.
Molto più che misurare il contenuto di umidità finale
Una prova di essiccazione fornisce informazioni che vanno ben oltre la semplice misurazione del contenuto di umidità di un campione al termine del ciclo.
Durante le prove viene analizzata anche l’evoluzione del comportamento del prodotto: come si muove all’interno dell’essiccatore, se si verificano fenomeni di agglomerazione o adesione, come cambia la sua consistenza man mano che l’umidità viene rimossa e come si comporta durante lo scarico.
Queste osservazioni sono particolarmente utili perché alcuni di questi fenomeni sono difficili da prevedere sulla base di una scheda tecnica. Due prodotti con caratteristiche apparentemente simili possono comportarsi in modo molto diverso se sottoposti contemporaneamente a vuoto, temperatura e agitazione.
La possibilità di osservare questi fenomeni su scala pilota consente di definire meglio le condizioni di agitazione e di scarico, nonché di stabilire una strategia di pulizia adeguata al comportamento effettivo del prodotto.
Le prove possono inoltre essere utilizzate per verificare l’idoneità dei materiali che entreranno in contatto con il prodotto e i suoi vapori. La scelta dei materiali per le attrezzature industriali può quindi tenere conto delle effettive condizioni di processo, anziché basarsi esclusivamente sulla composizione teorica del prodotto.
Questa conoscenza preliminare è particolarmente rilevante per gli impianti in camera bianca, dove la progettazione igienica, la facilità di pulizia e la corretta selezione dei componenti sono parte integrante del processo.
Dai test al controllo del processo
Un altro obiettivo delle prove era comprendere meglio come determinare il punto finale di essiccazione.
In un impianto industriale, affidarsi esclusivamente a un tempo di essiccazione fisso potrebbe non essere sufficiente, poiché piccole variazioni tra i lotti possono influenzare l’andamento del processo. Pertanto, oltre a misurare il contenuto di umidità finale, è utile analizzare variabili quali la pressione, la temperatura del prodotto e la generazione di condensa.
Durante l’essiccazione, una parte significativa dell’energia fornita viene inizialmente utilizzata per far evaporare l’umidità contenuta nel solido. Man mano che il contenuto di umidità diminuisce, diminuisce anche la formazione di condensa e il comportamento del prodotto in termini di trasferimento di calore cambia progressivamente.
Il monitoraggio congiunto di queste variabili consente di comprendere meglio quando il processo si sta avvicinando al suo punto finale e fornisce una base per lo sviluppo successivo di una strategia di controllo più robusta su scala industriale.
Il contenuto di umidità finale può essere confermato utilizzando il metodo analitico appropriato, ma disporre di ulteriori indicatori di processo può aiutare a migliorare la riproducibilità da lotto a lotto.
In questo modo, i risultati ottenuti presso il Centro di Prova non si limitano a definire condizioni di essiccazione adeguate, ma contribuiscono anche a stabilire come tali condizioni debbano essere monitorate durante la produzione.
Dall’unità di prova SANIDRY alle apparecchiature su scala industriale
Una volta caratterizzato il comportamento del prodotto, il passo successivo consiste nel trasferire il processo a una capacità maggiore.
Il potenziamento di un essiccatore sottovuoto non comporta semplicemente un aumento proporzionale del volume del recipiente. È necessario mantenere rapporti adeguati tra la quantità di prodotto, la superficie di scambio termico, la potenza disponibile, il livello di vuoto, il livello di riempimento e il sistema di agitazione.
I dati ottenuti durante le prove consentono di svolgere questo lavoro su base sperimentale. Si conosce la quantità di umidità da rimuovere, così come le condizioni in cui avviene l’evaporazione, il comportamento fisico del prodotto e le variabili che influenzano il risultato finale.
Sulla base di queste informazioni, è possibile dimensionare il sistema di riscaldamento, il sistema di vuoto e i componenti principali dell’impianto industriale in modo da riprodurre le condizioni che si sono dimostrate efficaci durante le prove.
Questo approccio assume particolare importanza per le apparecchiature destinate ad ambienti in camera bianca. Oltre alle prestazioni di essiccazione, la progettazione deve tenere conto di aspetti quali la facilità di pulizia, le superfici a contatto con il prodotto, la filtrazione, lo scarico controllato e l’integrazione dell’apparecchiatura nell’ambiente di produzione.
Aver già lavorato con il prodotto reale consente di integrare questi requisiti fin dalla fase di progettazione e di adattare il design di SANIDRY alle esigenze specifiche del processo.
Convalidare prima per passare alla produzione su larga scala con sicurezza
La prova condotta presso il Centro di Prova ha dimostrato che il contenuto di umidità del prodotto poteva essere ridotto dal 7,15% a circa lo 0,2%, consentendo al contempo di identificare le condizioni di pressione e temperatura adeguate e di comprendere il suo comportamento nelle diverse fasi del processo di essiccazione.
Grazie a queste informazioni, è stato possibile affrontare la progettazione delle future apparecchiature industriali utilizzando dati empirici, riducendo così l’incertezza associata al fatto di basarsi esclusivamente su ipotesi teoriche, che potrebbero non tenere conto delle perturbazioni di processo o dei cambiamenti nel comportamento del prodotto, difficili da stimare senza testare il prodotto vero e proprio.
Questo è proprio uno dei principali vantaggi della sperimentazione prima del scale-up. Un centro di prova non è utile solo per determinare se un determinato prodotto possa essere lavorato in una specifica apparecchiatura, ma anche per comprendere come debba essere lavorato e quali caratteristiche dovrà avere l’impianto industriale per riprodurre lo stesso risultato.
In questo modo, è possibile studiare le principali variabili di processo prima della realizzazione dell’impianto definitivo, riducendo l’incertezza durante il scale-up e facilitando un processo di messa in servizio più prevedibile.
Il prodotto è stato testato, le condizioni operative sono state definite e i parametri critici sono stati identificati. Sulla base di queste conoscenze, l’apparecchiatura industriale può essere progettata per riprodurre un processo che ha già dimostrato la propria fattibilità.