Vedi traduzione automatica
Questa è una traduzione automatica. Per vedere il testo originale in inglese cliccare qui
#News
{{{sourceTextContent.title}}}
Aumento della capacità di miscelazione degli aromi alimentari da 100 L a 10.000 L
{{{sourceTextContent.subTitle}}}
Garantire omogeneità, igiene e sicurezza su scala industriale
{{{sourceTextContent.description}}}
Un produttore di aromi ci ha contattato con una formulazione già definita. L’elenco degli ingredienti, la sequenza di aggiunta e l’ordine di dosaggio dei liquidi erano stati stabiliti dal loro team di ricerca e sviluppo e non erano negoziabili. Ciò di cui avevano bisogno era un processo che funzionasse allo stesso modo sia per lotti da 100 litri che da 10.000 litri, in un impianto conforme ai requisiti di igiene, allergeni e rischio di esplosione da polveri previsti dalla moderna produzione alimentare.
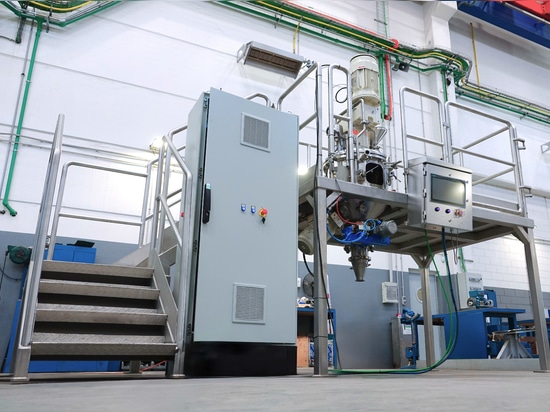
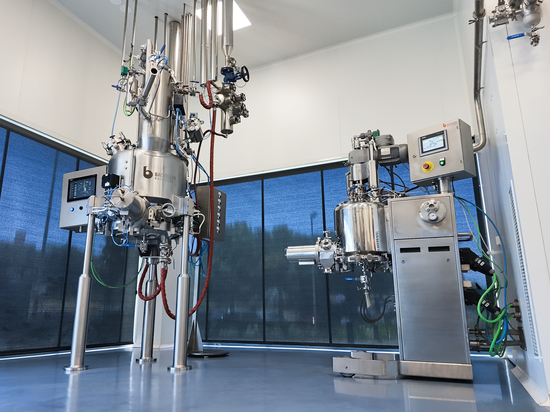
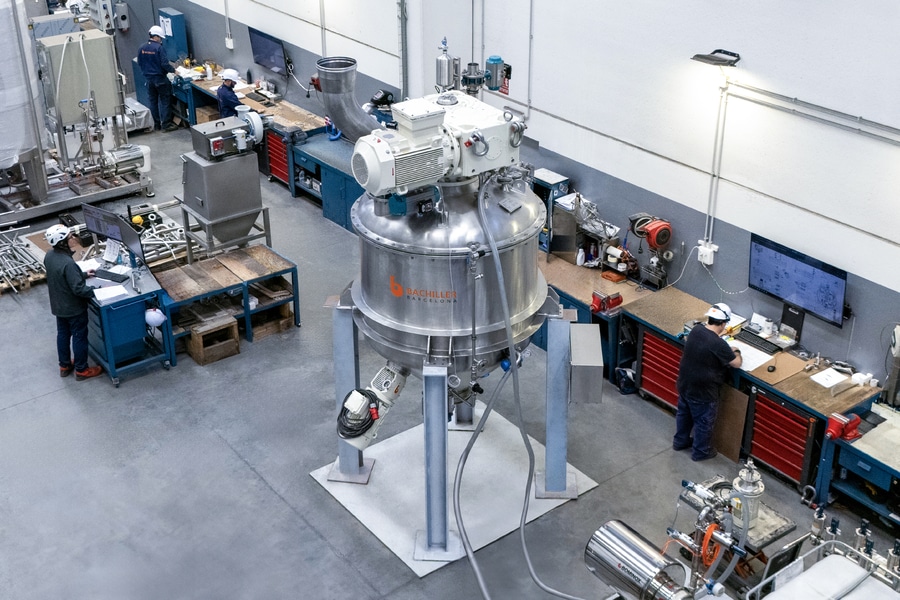
L’impianto ora comprende miscelatori SUPRAMIX da 1.000, 2.000, 4.000 e 10.000 litri. Tutti funzionano con parametri sviluppati su un’unità pilota da 100 litri, dove è stata misurata un’omogeneità della miscela compresa tra il 2,26 e il 2,78 % RSD.
Il principio di miscelazione
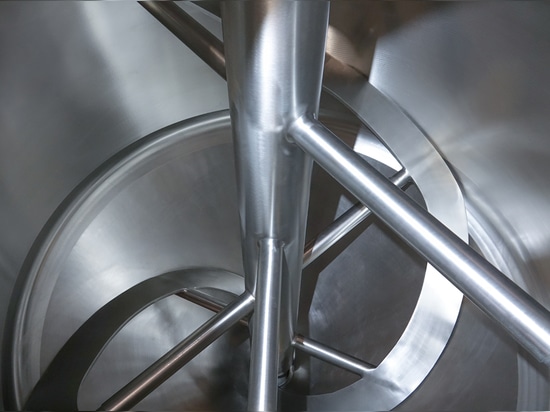
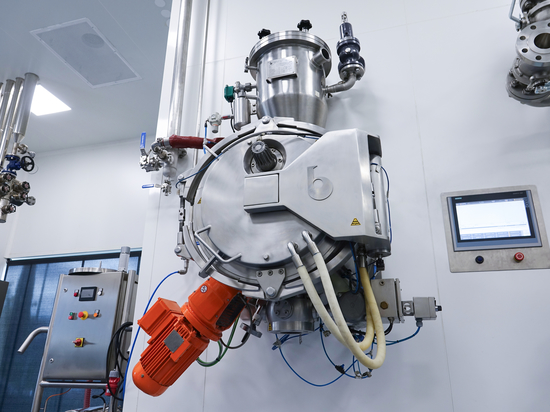
SUPRAMIX è un miscelatore verticale dotato di due grandi pale che sollevano il prodotto lungo la periferia della vasca. Un trituratore ad alta velocità opera in tandem con l’agitatore principale. Esso rompe gli agglomerati e fornisce la forza di taglio locale necessaria per disperdere le aggiunte liquide.
Prove pilota con materie prime di produzione
Lo sviluppo è stato condotto su un’unità pilota SUPRAMIX da 100 L utilizzando le materie prime effettive del cliente. Abbiamo evitato di proposito l’uso di polveri modello. Queste, infatti, raramente si comportano come gli ingredienti di produzione in termini di scorrevolezza, densità apparente o tendenza ad agglomerarsi una volta aggiunto il liquido, e sono proprio queste le proprietà che determinano il modo in cui si miscela una miscela aromatica.
Le prove sono state utilizzate per impostare il livello di riempimento, il tempo di miscelazione e la velocità del tritatutto, per definire come e dove aggiungere il liquido e per verificare la ripetibilità tra i lotti. Le prestazioni di pulizia sono state valutate sulla stessa unità.
Aggiunta di liquido senza formazione di grumi
Nella miscelazione degli aromi, l’aggiunta del liquido è la fase in cui solitamente si verificano problemi. Le formulazioni di questo progetto contengono tra il 3 e il 10 % p/p di ingredienti liquidi.
Se il liquido cade su una parte del letto di polvere che si muove lentamente, la inumidisce eccessivamente a livello locale. Questi punti umidi si trasformano in agglomerati, che finiscono per costituire picchi di concentrazione nel prodotto finito.
In questo caso il liquido viene spruzzato attraverso degli ugelli direttamente nella zona investita dal trituratore. La forza di taglio in quella zona disperde le goccioline nella polvere in movimento prima che possano legare insieme le particelle, e gli agglomerati che iniziano a formarsi vengono immediatamente disgregati.
Sull’unità pilota, le miscele risultavano omogenee dopo 6-10 minuti, a seconda della ricetta e della quantità di liquido.
Misurazione dell’omogeneità
L’omogeneità è stata valutata tramite campionamento statistico e analisi di un componente tracciante. Sull’unità pilota, la deviazione standard relativa (RSD) variava dal 2,26 al 2,78 %.
A titolo di riferimento, un RSD inferiore al 5 % è generalmente considerato un ottimo risultato nella miscelazione di polveri. Questi valori sono stati ottenuti su ricette con aggiunta di liquido, che di norma rappresenta il caso più complesso.
Scale-up
Da 100 L a 10.000 L il volume aumenta di cento volte, pertanto la prima domanda era quali parametri dovessero rimanere invariati. La velocità della punta del trituratore viene impostata per ciascun prodotto e mantenuta identica a ogni scala. Anche il livello di riempimento, la sequenza degli ingredienti e il metodo di aggiunta del liquido sono stati mantenuti invariati rispetto all’unità pilota.
In produzione, i tempi di miscelazione sono solitamente di circa due minuti più lunghi rispetto al miscelatore pilota, e la differenza aumenta con le dimensioni del recipiente. Il cliente ha eseguito un proprio programma di convalida sulle unità di produzione e ha approvato il processo per la produzione di routine.
Da allora il cliente ha acquistato un’unità pilota SUPRAMIX per il proprio reparto di ricerca e sviluppo, pertanto le nuove formulazioni passano ora attraverso la stessa fase pilota prima di arrivare alla produzione.
Progettazione igienica
I miscelatori sono costruiti secondo le linee guida EHEDG per la progettazione igienica. Le parti a contatto con il prodotto sono realizzate in acciaio inossidabile AISI 316L con una finitura superficiale di Ra ≤ 0,8 µm, mentre gli elastomeri e gli altri materiali di contatto non metallici sono conformi alla norma FDA 21 CFR 177.
Abbiamo prestato particolare attenzione alle fessure e ai punti di ritenzione, alla progettazione delle guarnizioni dell’albero e all’accessibilità per l’ispezione e la manutenzione. Su una linea che alterna prodotti contenenti allergeni e prodotti privi di allergeni, la quantità di materiale che rimane all’interno del miscelatore dopo la pulizia determina in larga misura la sicurezza del cambio di produzione.
CIP e verifica della pulizia
Ogni miscelatore industriale è dotato di un sistema CIP integrato che esegue cicli di pulizia automatici tra una campagna produttiva e l’altra.
Durante il collaudo di accettazione in fabbrica, un test con riboflavina ha confermato la copertura completa mediante spruzzo delle superfici a contatto con il prodotto. Il controllo ha riguardato i punti in cui è più difficile ottenere una copertura completa: le tenute dell’albero, l’alloggiamento del trituratore, nonché i passamiano e i coperchi di accesso.
Protezione contro le esplosioni da polveri
Diverse polveri utilizzate nella produzione di aromi possono formare nubi di polvere combustibili, pertanto l’interno del miscelatore è classificato come Zona 20. Si tratta di un’area in cui è presente un’atmosfera esplosiva da polveri in modo continuo, per lunghi periodi o frequentemente.
Il miscelatore è certificato come Categoria II 1D ai sensi della Direttiva 2014/34/UE per la camera di processo ed è progettato come Categoria 3D per l’area esterna (Zona 22). La certificazione di Categoria 1D è supportata da un certificato di esame CE del tipo rilasciato da un organismo notificato.
Come opzione, i miscelatori possono funzionare in atmosfera di azoto, con un analizzatore di O₂ che monitora continuamente la concentrazione di ossigeno. L’inertizzazione contribuisce inoltre a proteggere i composti aromatici sensibili all’ossidazione.
Controllo di processo
Gli operatori gestiscono ogni lotto da un’interfaccia uomo-macchina (HMI) che gestisce ricette, tempi di miscelazione, velocità del tritatutto, sequenza dei lotti, allarmi e programmi CIP. I dati di processo vengono memorizzati per ogni lotto e inseriti nei registri di tracciabilità del cliente.
Cosa ha fatto la differenza
Il scale-up non ha funzionato perché sono stati costruiti miscelatori più grandi. Ha funzionato perché il processo è stato compreso prima ancora che venisse progettata qualsiasi unità di produzione. Le prove pilota hanno mostrato come doveva essere introdotto il liquido, quale livello di taglio fosse necessario e quali parametri dovessero rimanere fissi man mano che il lotto passava da 100 litri a 10.000 litri. I miscelatori industriali sono stati progettati sulla base di un processo già definito su scala pilota.