Aggiungi ai preferiti
Vedi traduzione automatica
Questa è una traduzione automatica. Per vedere il testo originale in inglese
cliccare qui
#Tendenze
{{{sourceTextContent.title}}}
CASO DI STUDIO | ADEGUAMENTO DEL SISTEMA DI ESSICCAZIONE CON PROCESSO A UMIDO PER CIRCUITI STAMPATI (PCB)
{{{sourceTextContent.subTitle}}}
Galex completa la prima fase dell'ammodernamento dell'impianto di essiccazione presso lo stabilimento cinese di un’azienda austriaca leader nella produzione di circuiti stampati
{{{sourceTextContent.description}}}
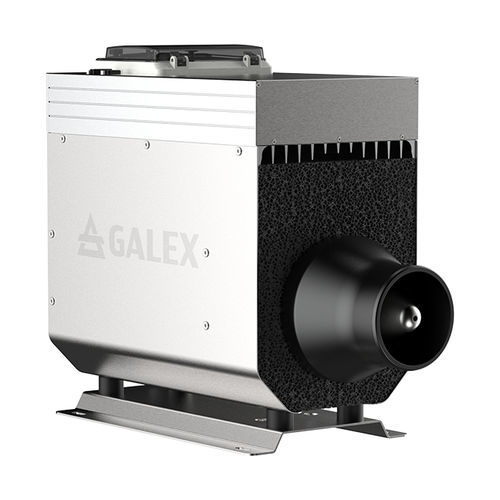
Galex ha completato la prima fase di un intervento di ammodernamento della sezione di essiccazione presso lo stabilimento cinese di un’azienda austriaca leader nella produzione di circuiti stampati. Oltre 100 turboventilatori ad alta velocità hanno sostituito i ventilatori a canale laterale sulle linee orizzontali a processo umido. È prevista una seconda fase.
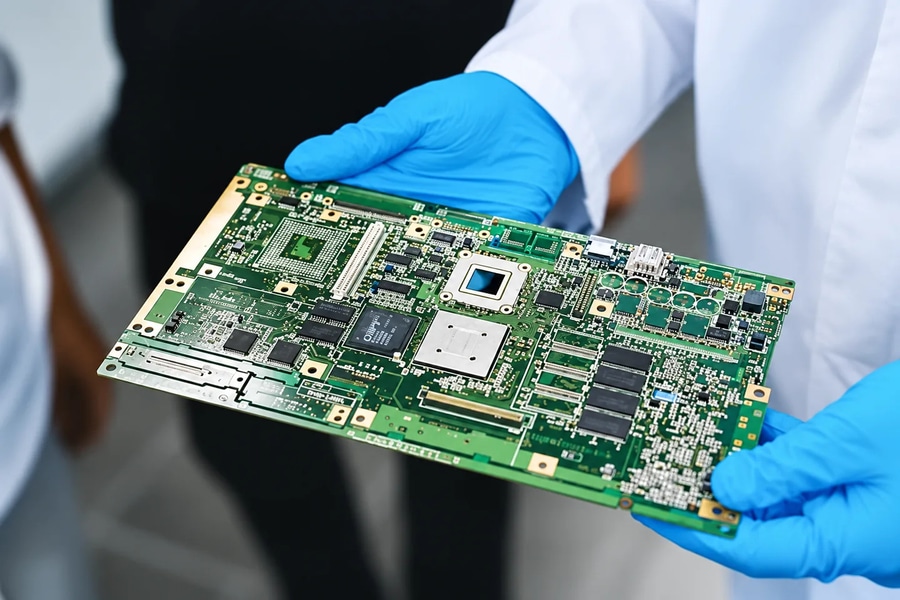
In una linea di produzione di circuiti stampati con processo a umido, le schede passano attraverso le fasi di incisione, sviluppo, decapaggio e microincisione prima che delle lame d’aria ad alta pressione ne asciughino la superficie in vista della fase successiva. Da tempo i soffiatori a canale laterale fornivano l’aria necessaria per quella fase.
Tre fattori hanno determinato il cambiamento. I soffiatori a canale laterale funzionano a un punto di funzionamento fisso e non sono in grado di adattarsi alle effettive esigenze di ciascuna sezione di processo. I requisiti di essiccazione non sono uniformi — lo spessore delle schede, la larghezza e la spaziatura delle linee, nonché i prodotti chimici utilizzati differiscono da una sezione all’altra — pertanto un unico punto di funzionamento condiviso comporta che ogni sezione venga servita in base alla richiesta comune più elevata. Inoltre, le linee di lavorazione a umido non funzionano in modo continuo: i cambi di lotto, i cambi di prodotto e le brevi fermate interrompono il flusso, ma i soffiatori continuavano a funzionare a pieno regime durante tali interruzioni.
Ciascuna unità X7 è configurata per la propria sezione di processo, con la pressione di mandata mantenuta entro circa 1 kPa dal valore target. Un modulo I/O collega le unità al sistema di controllo della linea esistente tramite segnali a contatto pulito, gestendo avvio, arresto, stato di funzionamento e segnalazione dei guasti. La logica di controllo e l’interfaccia operatore esistenti dell’impianto sono state mantenute.
Le unità utilizzano cuscinetti a sfere in ceramica, che consentono loro di arrestarsi completamente durante le pause nel ritmo di produzione invece di funzionare al minimo. Il consumo in standby scende a circa 50 W e un’unità ritorna al proprio punto di funzionamento richiesto entro due secondi dal segnale di richiesta.
Il consumo energetico nelle sezioni di essiccazione è stato ridotto di oltre il 50% rispetto ai precedenti ventilatori a canale laterale. Il ritorno sull’investimento è stimato in circa 7,5 mesi. Sulla base dei risultati operativi della prima fase, l’impianto ha programmato una seconda fase che coprirà ulteriori sezioni.

 Sito web:
Galex Ltd.