
#Tendenze
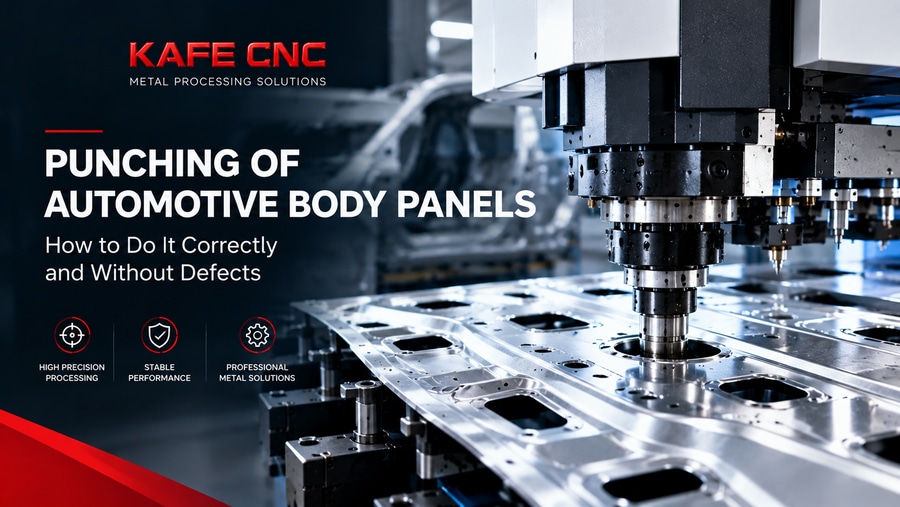
Punzonatura di pannelli di carrozzeria: come eseguirla correttamente e senza difetti
Evita i difetti comuni nella punzonatura dei pannelli di carrozzeria e migliora la qualità della produzione di lamiere.
Perché i metodi convenzionali causano spesso difetti
Quattro prerequisiti tecnici per la punzonatura di pannelli di carrozzeria
Come evitare i tre errori più comuni
In sintesi: la punzonatura di pannelli di carrozzeria è un processo complesso, non una semplice operazione singola
La punzonatura di pannelli di carrozzeria non è una semplice operazione meccanica; richiede un preciso equilibrio tra rigidità della lamiera, velocità dell'utensile, geometria del foro e stabilità di bloccaggio del pezzo. Una discrepanza di appena un millimetro nello spazio di supporto provoca un "ondulazione" sulla superficie a vista. Un singolo errore di sincronizzazione nella testa a torretta servoassistita sposta la posizione del punzone di 0,15 mm: un margine di errore inaccettabile durante l'assemblaggio di moduli porta o componenti del cofano. Lo abbiamo riscontrato decine di volte: clienti che presentano pannelli con micro-crepe lungo i bordi dei fori, nonostante impostazioni del programma CAM apparentemente "corrette". Il motivo è sempre lo stesso: la punzonatura di pannelli di carrozzeria richiede non solo l'attrezzatura adeguata, ma anche una cultura dell'eccellenza produttiva.
Perché i metodi convenzionali causano spesso difetti
Molte officine utilizzano ancora presse piegatrici meccaniche o punzonatrici manuali per la produzione di piccoli lotti. Tuttavia, un pannello di carrozzeria è ben diverso dalla lamiera d'acciaio da 2 mm utilizzata per gli armadietti metallici. Queste applicazioni coinvolgono acciai ad alta resistenza (DP600–DP1000), leghe di alluminio delle serie 5xxx e 6xxx e materiali compositi multistrato con interstrati polimerici. Un impatto improvviso, privo di controllo della forza, porta a:
deformazione plastica attorno al foro – "schiacciamento" del bordo;
formazione di una sporgenza (o "rigonfiamento") sul lato opposto, che interferisce con l'installazione degli elementi di fissaggio o con la tenuta delle guarnizioni;
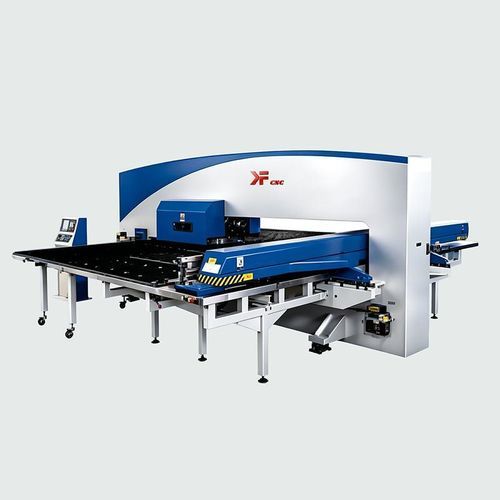
micro-crepe nascoste nella zona di transizione tra sezioni spesse e sottili del pannello (ad esempio, vicino alla linea di saldatura del longherone sottoporta), rilevabili solo tramite controlli a ultrasuoni. In un test condotto presso uno stabilimento in Tatarstan, abbiamo confrontato tre diversi approcci per la punzonatura di fori da Ø8,5 mm su un pannello in acciaio DP800 spesso 1,8 mm. I risultati parlano da soli: una pressa meccanica ha prodotto un tasso di scarto del 23% a causa di problemi nella geometria del bordo, una punzonatrice idraulica ha registrato il 12%, mentre la macchina a torretta servoassistita KF-TP2000 ha raggiunto lo 0,7%. La differenza risiede nel controllo della forza e della velocità in ogni fase del ciclo. Quattro requisiti tecnici essenziali per la punzonatura di pannelli per carrozzeria
Una punzonatura affidabile non dipende dalla pura potenza, ma dal controllo. Ecco gli aspetti che verifichiamo per primi durante l'implementazione:
Sincronizzazione degli assi: la macchina deve controllare simultaneamente il movimento della tavola, il posizionamento della torretta e la corsa del punzone. Un ritardo anche solo di 2 ms tra il posizionamento del pezzo e l'inizio della corsa del punzone provoca il taglio irregolare del bordo.
Forza adattiva: il sistema deve ridurre la velocità di avanzamento all'ingresso nel materiale e aumentarla all'uscita. Nelle macchine di Jinan Kefei Machinery Equipment LLC, ciò avviene grazie al feedback in tempo reale dei sensori di carico, eliminando la necessità di riconfigurazione per diversi tipi di acciaio.
Ripetibilità di posizionamento: il valore di ±0,03 mm non è solo un dato di marketing, ma un requisito imposto dai produttori di auto (OEM). Anche con variazioni di temperatura in officina di ±5°C, il sistema compensa la dilatazione termica delle guide.
Flessibilità del sistema di attrezzaggio: disporre di almeno 12 posizioni sulla torretta consente di eseguire punzonatura di fori, taglio di profili, smussatura e calibratura in un unico setup, senza dover riposizionare il pezzo o perdere il riferimento di posizione.
Come evitare i tre errori più comuni
In pratica, l'80% dei problemi non deriva dall'attrezzatura in sé, ma dalle modalità di utilizzo:
Errore n. 1: "Trascurare il gioco tra punzone e matrice". Molti credono che basti specificare il diametro del foro. Tuttavia, il gioco tra punzone e matrice deve essere pari all'8-12% dello spessore della lamiera: 10% per l'alluminio e 8% per l'acciaio DP1000. In caso contrario, si rischia una maggiore usura dell'utensile e bordi irregolari.
Errore n. 2: "Lavorare alla massima velocità". Una velocità di avanzamento di 200 mm/s è adeguata per lamiera zincata da 0,8 mm, ma per un pannello di carrozzeria in acciaio 22MnB5 da 2,2 mm, la velocità ottimale è di 45-65 mm/s. Le macchine della serie KF-TP regolano automaticamente i parametri basandosi su un database dei materiali integrato.
Errore n. 3: "Non verificare la planarità". Un disallineamento del pezzo di appena 0,1 mm crea un carico irregolare sul punzone. La soluzione è una tavola a vuoto con controllo a zone o supporti pneumatici dotati di sensori di pressione. In sintesi: la punzonatura dei pannelli della carrozzeria automobilistica è un processo tecnologico complesso, non una semplice operazione.
Se ci si concentra ancora sulla questione di base di "come praticare un foro", si è solo all'inizio del percorso. Ma se la domanda è "come garantire una ripetibilità costante della geometria del foro tra lotti, materiali e operatori diversi", allora si sta operando al livello giusto. Oggi, la punzonatura dei pannelli della carrozzeria richiede un sistema completo – non solo una macchina – che spazia dal software adattivo all'assistenza tecnica, capace di diagnosticare derive nel posizionamento in soli 15 minuti. Jinan Kefei Machinery Equipment Co., Ltd. progetta le proprie attrezzature specificamente per queste condizioni operative reali, dando priorità rispetto alle specifiche di laboratorio, privilegiando le reali condizioni operative di officina. Specifiche tecniche dettagliate, schemi di cablaggio ed esempi di lavorazione specifica dei pannelli sono disponibili all'indirizzo https://www.kafecnc.com