
Vedi traduzione automatica
Questa è una traduzione automatica. Per vedere il testo originale in inglese cliccare qui
#Tendenze
{{{sourceTextContent.title}}}
Punzonatrice CNC per metalli per una lavorazione precisa e rapida
{{{sourceTextContent.subTitle}}}
La stampaggio moderno privilegia il controllo preciso rispetto alla forza bruta: fattori chiave di acquisto e specifiche nascoste che devi conoscere
{{{sourceTextContent.description}}}
Perché il termine “stampaggio” è sempre più sinonimo di tecnologia “CNC” (Computer Numerical Control), piuttosto che di presse meccaniche tradizionali.
Quali fattori considerare al momento dell’acquisto delle attrezzature — e le informazioni fondamentali che mancano nel 70% delle schede tecniche.
Come l’integrazione ridefinisce la logica di produzione, andando ben oltre il semplice accumulo di funzioni.
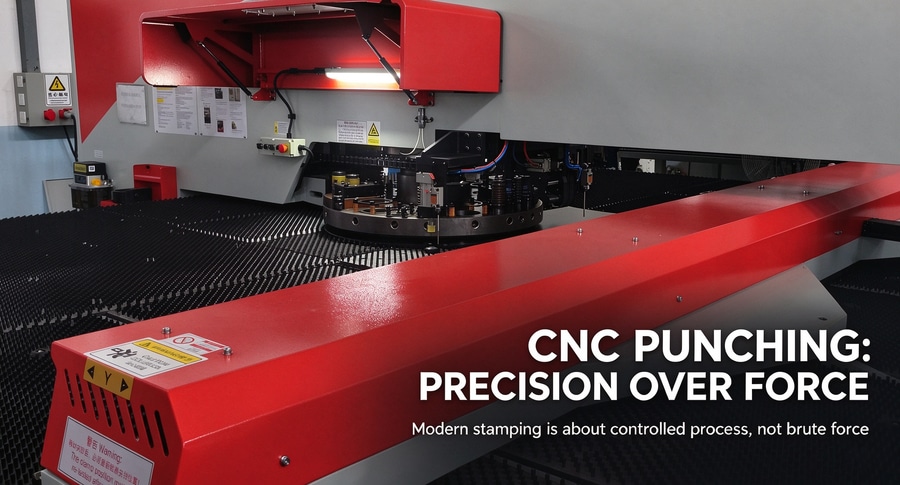
Il concetto fondamentale: i moderni processi di stampaggio si basano sul “controllo preciso” piuttosto che sulla forza bruta.
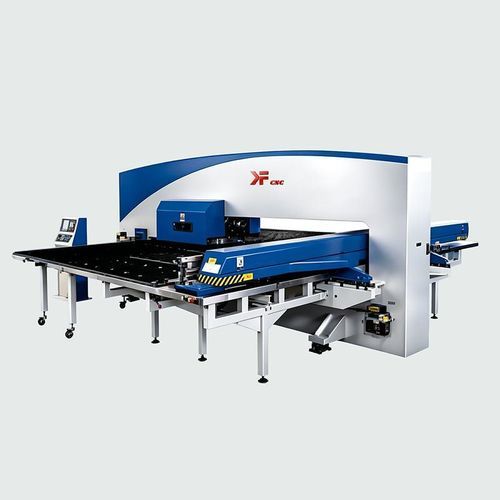
Una pressa meccanica CNC per la lavorazione dei metalli è più di un semplice strumento; è un’unità tecnica sofisticata. La sua precisione si misura in micron, mentre la sua velocità di lavorazione è determinata dal numero di fori praticati al minuto. Ad esempio, uno stabilimento in Messico ha sostituito una pressa idraulica ormai obsoleta con una moderna pressa per stampaggio metalli a controllo numerico (CNC), riducendo il ciclo di lavorazione dei pannelli per armadi di comando da 42 secondi a soli 9 secondi, il tutto mantenendo la qualità del prodotto, eliminando la necessità di frequenti cambi di stampo ed evitando errori umani durante il processo di posizionamento.
Perché il termine “stampaggio” è sempre più sinonimo di tecnologia “CNC” (Computer Numerical Control), piuttosto che di presse meccaniche tradizionali.
Le presse da stampaggio tradizionali funzionano secondo il principio di “impatto e rimbalzo”. Sebbene veloci, mancano di flessibilità: un singolo set di stampi è in genere limitato a una specifica operazione. Se un pezzo richiede cinque diversi tipi di fori, un processo tradizionale richiederebbe cinque cambi di stampo, cinque configurazioni separate della macchina e cinque cicli di controllo qualità — con la sola fase di preparazione che potrebbe richiedere dai 15 ai 20 minuti. Al contrario, le moderne macchine di stampaggio dotate di torrette servoazionate offrono una soluzione completa: una singola torretta può ospitare fino a 36 utensili diversi — che vanno dai piccoli punzoni alle grandi matrici di tranciatura — con tempi di cambio utensile inferiori a 0,8 secondi. L’attrezzatura raggiunge una precisione di posizionamento di ±0,05 mm, con tutte le operazioni controllate tramite file in codice G importati tramite una chiavetta USB o una connessione di rete.
Il punto chiave è questo: le capacità della stampaggio CNC vanno ben oltre la semplice “foratura”. Esse comprendono anche una varietà di processi, tra cui smussatura, goffratura, nervatura, tranciatura localizzata e formatura dei bordi. Una singola sequenza di lavorazione può sostituire operazioni che altrimenti richiederebbero tre macchine separate. Ciò è particolarmente significativo per i componenti in cui un elevato sfruttamento del materiale è fondamentale — come i telai per rack di server o i componenti dei vani ascensore — dove anche un risparmio del 3% di materiale può comportare notevoli vantaggi economici sulla produzione annuale totale. Cosa occorre considerare quando si acquista un’attrezzatura — e quali informazioni fondamentali mancano nel 70% delle schede tecniche?
Quando si informano sulle attrezzature, molti clienti chiedono innanzitutto: «Qual è la potenza nominale della macchina?». In realtà, questo non è il parametro più cruciale. Le prestazioni effettive di una macchina dipendono dai seguenti tre parametri fondamentali:
Rigidità del telaio e delle guide: Se il basamento della macchina si deforma sotto un carico di 600 kN, nemmeno il sistema CNC più avanzato può garantire la precisione di lavorazione. È preferibile optare per attrezzature dotate di un basamento monolitico in ghisa e di guide lineari di “classe H” (ad alta precisione), piuttosto che per macchine equipaggiate solo con componenti di livello standard.
Velocità di traslazione del piano di lavoro: si tratta di un parametro distinto dalla “velocità di avanzamento massima”. Per le operazioni di stampaggio ad alto volume, la velocità della “traslazione a vuoto” (movimento tra le posizioni dei fori) è fondamentale. Le attrezzature moderne raggiungono in genere velocità di traslazione comprese tra 120 e 200 metri al minuto; velocità inferiori comportano inutili perdite di tempo durante ogni movimento di riposizionamento.
Sistema di compensazione dell’usura degli utensili: il tagliente di un punzone si consuma dopo migliaia di colpi. Se il sistema non è in grado di regolare automaticamente le coordinate dell’asse Z, la precisione di lavorazione può ridursi di 0,15–0,2 mm in soli due o tre turni di lavoro — un margine sufficiente a rendere scartabile un pezzo in lamiera dello spessore di 1,2 mm.
Un’altra svista comune è trascurare l’ambiente operativo. Le macchine per lo stampaggio dei metalli a controllo numerico (CNC) hanno requisiti ambientali rigorosi; non possono sopportare le vibrazioni provenienti da presse vicine, né tollerano fluttuazioni di temperatura superiori a 2 °C all’ora. L’installazione delle attrezzature richiede infrastrutture dedicate e ambienti a temperatura controllata. In uno stabilimento in Brasile, ci siamo trovati una volta di fronte a una situazione in cui la mancanza di un adeguato supporto di fondazione durante l’installazione ha causato fluttuazioni nella precisione di posizionamento fino a 0,3 mm. La risoluzione di questo problema ha richiesto 11 giorni ed è costata tre volte di più rispetto a quanto risparmiato “tagliando gli angoli” nella configurazione iniziale dell’infrastruttura.
Come l’integrazione di sistema ridefinisce (anziché limitarsi a complicare) la logica di produzione
Le macchine utensili non operano in modo isolato. Il loro vero valore si realizza quando sono integrate in un ecosistema completo: CAD (progettazione assistita da computer) → Nesting → Lavorazione CNC → Tracciabilità delle scorte → Reportistica. Le soluzioni moderne — come quelle offerte da Jinan Kefei Machinery Equipment Co., Ltd. — supportano l’importazione diretta di file DXF e STEP, dispongono di librerie di utensili integrate e consentono l’esportazione dei registri di lavorazione in Excel o in sistemi ERP. Inoltre, questi sistemi non richiedono programmatori specializzati per il loro funzionamento. Grazie a caratteristiche quali un’interfaccia in lingua russa, la visualizzazione intuitiva dei percorsi di lavorazione e le indicazioni sulla selezione dei parametri di lavorazione in base allo spessore e al tipo di acciaio, la barriera all’adozione di questi sistemi risulta notevolmente ridotta.
Nota importante: una punzonatrice CNC per metalli non sostituisce una macchina da taglio laser; piuttosto, le due macchine formano una coppia altamente efficace e complementare. Le macchine da taglio laser vengono utilizzate per il taglio dei contorni esterni, mentre le punzonatrici CNC vengono impiegate per la realizzazione di fori, inserti filettati, scanalature di montaggio e varie marcature tecniche. Tra le aziende che producono involucri automatizzati e telai per apparecchiature, l’83% utilizza questo approccio combinato. Ciò non solo riduce il numero di fasi di lavorazione necessarie, ma elimina anche la necessità di ripetuti serraggi e migliora l’uniformità dell’assemblaggio.
In conclusione: la punzonatura moderna non è una questione di forza bruta, ma di controllo.
Quando scegliete una punzonatrice CNC per metalli, non state semplicemente acquistando “un’altra macchina”; state investendo nella prevedibilità del processo, nella qualità costante e nella flessibilità necessaria per lanciare nuovi prodotti. Questi macchinari sono progettati per soddisfare le esigenze del mercato odierno: lotti di dimensioni più ridotte, una gamma di prodotti più ampia e requisiti sempre più rigorosi in termini di precisione e tempi di consegna. Jinan Kefei Machinery Equipment Co., Ltd. si concentra proprio su questo, offrendo soluzioni di sistema complete anziché semplici macchine autonome. Le loro macchine vengono sottoposte a collaudi finali non solo in fabbrica, ma in condizioni che rispecchiano il funzionamento reale: utilizzando lamiere e utensili standard, entro l’intervallo di temperatura previsto. Non si tratta solo di marketing; è un requisito obbligatorio per ottenere le certificazioni ISO 9001 e CE.
Se il vostro obiettivo va oltre la semplice punzonatura di un foro — se dovete garantire che ognuno dei 1.200 fori in un pannello sia perfettamente posizionato, alla profondità corretta e privo di bave — allora è il momento di smettere di pensare in termini di “pressa” e iniziare a pensare in termini di processo controllato. E quel processo inizia con la scelta di una punzonatrice CNC per metalli che non si limiti a eseguire un comando, ma ne comprenda il contesto.