
Vedi traduzione automatica
Questa è una traduzione automatica. Per vedere il testo originale in inglese cliccare qui
#News
{{{sourceTextContent.title}}}
Principi ingegneristici dei sistemi di distribuzione dei gas da laboratorio ad altissima purezza
{{{sourceTextContent.subTitle}}}
Principi ingegneristici dei sistemi di distribuzione di gas da laboratorio ad altissima purezza
{{{sourceTextContent.description}}}
Principi ingegneristici dei sistemi di distribuzione dei gas da laboratorio ad altissima purezza
Introduzione
Nei moderni laboratori analitici, nelle strutture di ricerca e negli ambienti di produzione all’avanguardia, l’integrità di un sistema di distribuzione dei gas da laboratorio è fondamentale per il successo operativo. Questi sistemi hanno il compito di trasportare gas ad altissima purezza, tossici, corrosivi e infiammabili dalle fonti di approvvigionamento centralizzate direttamente agli strumenti e alle postazioni di lavoro sperimentali nei punti di utilizzo. Man mano che le tecniche analitiche raggiungono limiti di rilevamento sempre più bassi, passando da sensibilità nell’ordine delle parti per milione (ppm) a quelle nell’ordine delle parti per miliardo (ppb) e delle parti per trilione (ppt), la tolleranza alla contaminazione di fondo scende quasi a zero. Di conseguenza, la progettazione, la scelta dei materiali, la fabbricazione e l’automazione di un sistema di distribuzione dei gas da laboratorio devono rispettare rigorosi codici ingegneristici per garantire sia la purezza del processo che la sicurezza del personale.
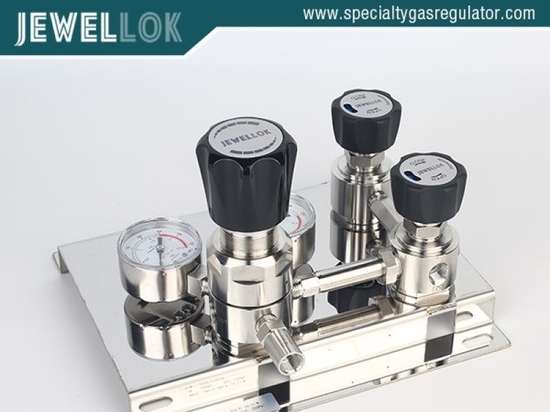
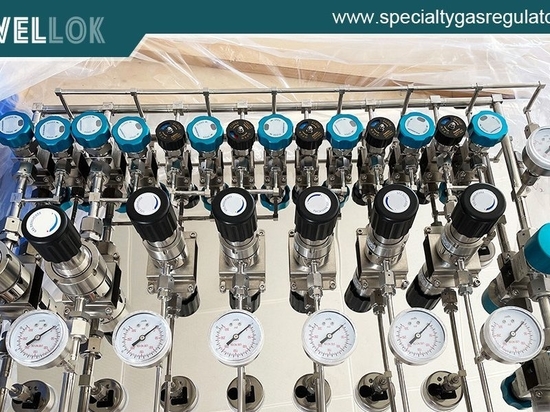
sistema di distribuzione dei gas da laboratorio
sistema di distribuzione dei gas da laboratorio
Scienza dei materiali e ingegneria delle superfici
La scelta dei materiali metallurgici all’interno di un sistema di distribuzione dei gas da laboratorio rappresenta la prima linea di difesa contro la contaminazione dei gas e il degrado sistemico. I materiali standard per le tubazioni disponibili in commercio sono del tutto inadeguati per la distribuzione di gas ad alta purezza o ultra-alta purezza (UHP) a causa della rugosità della superficie interna, del degassamento e della suscettibilità alla corrosione chimica.
2.1 Tipi di acciaio inossidabile e lavorazione
Lo standard industriale per le linee ad alta purezza è l’acciaio inossidabile 316L, una lega a basso tenore di carbonio contenente molibdeno per migliorare la resistenza alla corrosione puntiforme e interstiziale. Per applicazioni esigenti, vengono utilizzate leghe sottoposte a doppia fusione, come l’acciaio inossidabile 316L fuso mediante induzione sotto vuoto (VIM) e rifuso ad arco sotto vuoto (VAR). Il processo VIM/VAR riduce al minimo le inclusioni non metalliche, affina la microstruttura della lega e produce un materiale altamente omogeneo. Questa uniformità strutturale riduce drasticamente il degassamento interno delle cavità microscopiche intrappolate e fornisce una base eccellente per tecniche avanzate di finitura superficiale.
2.2 Elettrolucidatura e rugosità superficiale
Per eliminare microfessure meccaniche, creste e intrappolamenti di particelle, le superfici interne vengono sottoposte a lucidatura elettrochimica (elettrolucidatura). Questo processo rimuove selettivamente i picchi macroscopici della superficie metallica tramite un bagno elettrolitico, riducendo la rugosità superficiale interna (Ra) a valori inferiori a 5-10 micro-pollici (da 0,13 a 0,25 micrometri). Oltre a levigare la struttura superficiale, l’elettrolucidatura arricchisce il rapporto cromo-ferro nello strato superficiale. Questo film di ossido passivo ricco di cromo funge da barriera inerte, impedendo al ferro sottostante di interagire con gas in tracce corrosivi o con l’umidità, preservando così la purezza del fluido di processo.
Dinamica dei fluidi e sistemi di regolazione della pressione
Il mantenimento di un profilo di flusso stabile e continuo, con la contemporanea mitigazione delle fluttuazioni di pressione, è fondamentale per le apparecchiature analitiche sensibili, quali la gascromatografia-spettrometria di massa (GC-MS) o la spettrometria di massa a plasma accoppiato induttivamente (ICP-MS). Un sistema di distribuzione dei gas da laboratorio affidabile si basa su una gerarchia progettata di contenimento e regolazione della pressione.
3.1 Regolazione a doppio stadio vs. regolazione a stadio singolo
I banchi di stoccaggio centralizzati dei gas mantengono solitamente i gas a pressioni elevate, che spesso superano i 2.000-3.000 psi. Per erogare questi gas in modo sicuro alle apparecchiature di laboratorio è necessaria una riduzione graduale della pressione. I regolatori monostadio riducono la pressione della bombola alla pressione di erogazione in un unico passaggio. Tuttavia, sono soggetti all’“effetto della pressione di alimentazione” (SPE), per cui la pressione di erogazione aumenta man mano che la bombola di origine si svuota. Per isolare gli strumenti nel punto di utilizzo da questa variazione, vengono implementati sistemi di regolazione della pressione a doppio stadio. Il primo stadio riduce la pressione fluttuante della fonte a un livello intermedio, mentre il secondo stadio porta la pressione intermedia a un valore di uscita basso e costante, garantendo la stabilità assoluta della linea di base analitica.
3.2 Integrazione del collettore di alimentazione
L’erogazione continua del gas è ottenuta tramite collettori di commutazione automatizzati. Questi sistemi collegano i gruppi di bombole di gas primari e secondari tramite un software interno o valvole pneumatiche differenziali. Quando il gruppo di bombole attivo scende al di sotto di una soglia di pressione prestabilita, il collettore devia automaticamente il flusso verso il gruppo di bombole di riserva. Ciò consente una transizione fluida del sistema senza interrompere le operazioni di laboratorio in corso, prevenendo il ristagno del flusso, la diffusione inversa o le cadute di pressione.
Tecnologie di fabbricazione e integrità strutturale
L’assemblaggio e la giunzione degli elementi strutturali all’interno di un sistema di distribuzione del gas da laboratorio devono essere eseguiti secondo rigorosi protocolli di controllo della contaminazione. I tradizionali raccordi filettati o i manicotti a compressione introducono punti morti strutturali e rappresentano potenziali vie di perdita in caso di espansione termica o sollecitazioni fisiche.
4.1 Saldatura orbitale automatica
Per i sistemi UHP, i giunti permanenti vengono realizzati esclusivamente tramite saldatura automatica orbitale ad arco con elettrodo di tungsteno in atmosfera inerte (GTAW). La saldatura orbitale garantisce saldature altamente ripetibili e a piena penetrazione, prive di ossidazione interna, a condizione che all’interno delle tubazioni venga mantenuto un flusso costante di argon ad alta purezza come gas di protezione. La protezione con argon impedisce all’ossigeno di interagire con il bagno di fusione, eliminando le saldature “ricoperte di zucchero” o ossidate che altrimenti fungerebbero da zone di forte generazione di particolato e degraderebbero lo strato protettivo di ossido di cromo.
4.2 Configurazioni dei raccordi
Laddove i componenti debbano rimanere rimovibili per la manutenzione, come regolatori, filtri e valvole, sono obbligatori i raccordi con tenuta a faccia con guarnizione metallica (come i raccordi VCR). Queste configurazioni utilizzano una guarnizione metallica compressa tra due superfici metalliche levigate, fornendo una tenuta metallo su metallo a gioco zero che impedisce l’infiltrazione atmosferica e presenta tassi di perdita di elio inferiori a 1×10^-9 atm cc/sec.
Architettura di sicurezza e controllo automatizzato dei processi
La distribuzione di gas tossici, piroforici o altamente infiammabili all’interno di ambienti di laboratorio chiusi comporta rischi intrinseci. Di conseguenza, i moderni sistemi di distribuzione dei gas da laboratorio integrano un monitoraggio attivo della sicurezza insieme a sistemi automatizzati di risposta alle emergenze.
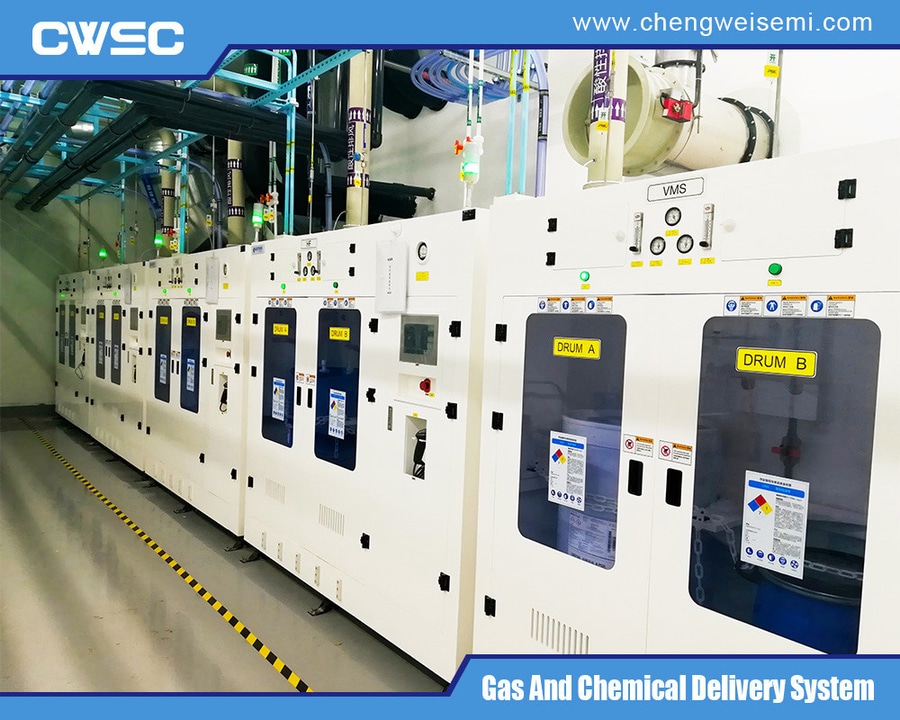
Armadi per gas e VMB: i gas pericolosi sono racchiusi in armadi per gas a pressione negativa e ventilati continuamente o in Valve Manifold Box (VMB). La velocità dell’aria che attraversa la superficie frontale dell’armadio è rigorosamente regolata per garantire che qualsiasi perdita microscopica venga espulsa in modo sicuro lontano dai tecnici.
Valvole di isolamento automatizzate: le valvole di isolamento pneumatiche normalmente chiuse (NC) sono installate direttamente alla fonte del gas. Queste valvole richiedono una pressione pilota pneumatica continua per rimanere aperte e isolano automaticamente la bombola del gas in caso di interruzione dell’alimentazione elettrica o del segnale di controllo.
Teste di rilevamento delle fughe di gas: sensori di gas elettrochimici, a infrarossi o catalitici sono posizionati all’interno delle cabine e nei punti di utilizzo. Se la concentrazione di un gas target supera una soglia di sicurezza, i sensori attivano il PLC di sicurezza per isolare le linee di alimentazione, azionare gli scrubber e far lampeggiare gli allarmi locali.
Sottosistemi di tubazioni coassiali: le linee ad alto rischio utilizzano tubazioni coassiali (a doppio contenimento). Il tubo di processo interno trasporta il gas di interesse, mentre il tubo di contenimento coassiale esterno viene monitorato continuamente tramite un trasmettitore di vuoto o un circuito di spurgo con azoto pressurizzato per identificare immediatamente eventuali rotture interne della linea.
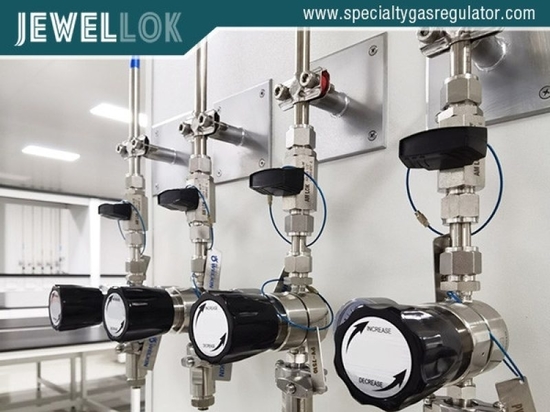
sistema di distribuzione dei gas da laboratorio
sistema di distribuzione dei gas da laboratorio
Prove, verifica e messa in servizio del sistema
Prima che un sistema di distribuzione dei gas da laboratorio possa essere certificato per i gas di processo, è necessario eseguire e registrare una serie di prove di convalida. Il protocollo standard comprende prove di pressione strutturale, rilevamento delle perdite con spettrometro di massa ad elio e verifica della presenza di umidità e particolato.
L’integrità strutturale viene innanzitutto verificata utilizzando azoto di altissima purezza per eseguire una prova pneumatica di mantenimento della pressione a un valore compreso tra 1,25 e 1,5 volte la pressione massima di esercizio del sistema. A seguito della conferma strutturale, viene eseguita la prova di tenuta con elio utilizzando metodi di rilevamento “out-outboard” o di vuoto “inboard”. Il sistema deve dimostrare un tasso di perdita complessivo inferiore a 1×10^-9 atm cc/sec per impedire che contaminanti atmosferici in tracce ultra-minime entrino nel flusso del fluido attraverso microfessure. Infine, agli allacciamenti terminali vengono collegati strumenti analitici per l’umidità e l’ossigeno al fine di verificare che lo spurgo continuo abbia ridotto i livelli residui di acqua e ossigeno ai livelli richiesti, inferiori al ppb o a una cifra in ppm, garantendo che la rete di distribuzione sia completamente ottimizzata per l’uso analitico immediato.
Per ulteriori informazioni sui sistemi di distribuzione dei gas da laboratorio, è possibile visitare il sito web di Chengwei Semiconductor all’indirizzo https://www.chengweisemi.com/laboratory/.