Vedi traduzione automatica
Questa è una traduzione automatica. Per vedere il testo originale in inglese cliccare qui
#Tendenze
{{{sourceTextContent.title}}}
AlN o allumina: quale substrato ceramico è più adatto per l’assemblaggio dei diodi laser?
{{{sourceTextContent.subTitle}}}
Diodo laser con supporto in ceramica
{{{sourceTextContent.description}}}
Quando gli ingegneri valutano un supporto ceramico in AlN rispetto a uno in allumina per il packaging dei diodi laser, la conduttività termica molto più elevata dell’AlN lo fa sembrare la scelta più ovvia. In molti pacchetti ad alta potenza, questo è vero. Ma non è tutta la verità.
La vera domanda è: quanta parte dell’aumento di temperatura dalla giunzione del laser alla base del packaging avviene attraverso la ceramica? Per un laser CW ad alta potenza in un packaging compatto, l’AlN spesso giustifica il suo costo più elevato. Per un dispositivo a potenza moderata con una base del packaging efficiente e un margine termico sufficiente, l’allumina può funzionare altrettanto bene nella pratica.
Noi di INNOVACERA preferiamo esaminare il pacchetto completo prima di raccomandare uno dei due materiali.
Perché il sottomontaggio è importante
Il calore generato alla giunzione del laser segue un percorso breve ma complesso:
Giunzione del laser → chip laser → incollaggio del chip → sottomontaggio in ceramica → TEC o base del pacchetto → dissipatore di calore
Il submount si trova direttamente sotto il die del laser, quindi deve svolgere diverse funzioni contemporaneamente. Sostiene il die, fornisce isolamento elettrico e distribuisce il calore nella struttura più ampia del pacchetto. La sua superficie deve inoltre essere adatta ai processi di metallizzazione, die-attach e wire-bonding del cliente.
Ciò diventa sempre più impegnativo man mano che i pacchetti laser diventano più piccoli. I laser DFB a onda continua (CW) ad alta potenza utilizzati nelle comunicazioni ottiche ne sono un buon esempio. Devono mantenere una potenza di uscita e una lunghezza d’onda stabili pur funzionando in modo continuo in uno spazio limitato. Anche quando la temperatura del TEC è ben controllata, la giunzione del laser può raggiungere temperature notevolmente più elevate se il calore è ostacolato dal fissaggio del die o dal sottomontaggio.
In questo caso, (t) è lo spessore della ceramica, (k) è la conduttività termica e (A) è l’area effettiva di trasferimento del calore.
A parità di dimensioni, uno strato di AlN presenta una resistenza termica pari a circa un settimo-un decimo di quella dell’allumina al 96%. Il miglioramento complessivo del pacchetto sarà minore poiché anche il fissaggio del die e altre interfacce contribuiscono alla resistenza termica, ma la differenza rimane comunque significativa in un progetto soggetto a vincoli termici.
Dove l’AlN fa davvero la differenza
L’AlN è solitamente la scelta migliore quando un laser funziona in modo continuo ad alta potenza e il calore deve passare attraverso un’area ridotta. In questa situazione, la ceramica può diventare una componente significativa della resistenza termica dalla giunzione alla base. Sostituire l’allumina con l’AlN permette al calore di raggiungere il TEC o la base del pacchetto in modo più efficiente.
Ciò è particolarmente utile nei pacchetti compatti di laser DFB, dove il progetto non consente semplicemente di aggiungere un dissipatore di calore più grande. L’AlN è utile anche negli assemblaggi in cui il laser, il driver o altri dispositivi attivi sono posizionati vicini tra loro. Una migliore diffusione laterale del calore riduce i punti caldi locali e limita l’interazione termica tra i componenti vicini.
Anche i pacchetti sensibili alla lunghezza d’onda possono trarne vantaggio. Un TEC controlla la temperatura sulla propria superficie, non direttamente sulla giunzione del laser. Una minore resistenza termica tra la giunzione e il TEC riduce la differenza di temperatura tra di essi, rendendo la temperatura controllata del pacchetto più rappresentativa delle effettive condizioni operative del laser.
L’AlN presenta un’altra proprietà utile: il suo coefficiente di espansione termica è generalmente più vicino a quello dei comuni materiali semiconduttori rispetto all’allumina. Ciò può ridurre le sollecitazioni nella struttura di fissaggio del die durante l’assemblaggio e i cicli termici. Il beneficio effettivo dipende dal materiale del die, dal sistema di saldatura, dalla temperatura di giunzione e dalle dimensioni dei componenti, pertanto il CTE dovrebbe sempre essere considerato come parte integrante dell’assemblaggio completo.
Quando l’allumina è ancora la scelta giusta
L’allumina rimane una valida scelta ingegneristica per molti pacchetti laser. È elettricamente isolante, meccanicamente stabile, ampiamente disponibile e più economica dell’AlN.
Se il laser produce una quantità moderata di calore e il pacchetto include già una base metallica efficace, la ceramica potrebbe non rappresentare il principale collo di bottiglia termico. In tal caso, passare all’AlN potrebbe comportare un aumento dei costi senza produrre una riduzione significativa della temperatura di giunzione.
L’allumina è interessante anche per la produzione in serie quando i test termici confermano un margine operativo sufficiente. Non ha molto senso specificare una ceramica dalle prestazioni più elevate se il contenitore esistente soddisfa già i propri obiettivi di temperatura e affidabilità.
Anche lo spessore è importante. Un sottomontaggio in allumina più sottile presenta una minore resistenza termica attraverso lo spessore e può essere adatto ad alcuni progetti. Tuttavia, la riduzione dello spessore può influire sulla planarità, sulla rigidità, sulla resa di movimentazione e sulla resistenza alle crepe. Il confronto sensato va quindi effettuato tra due progetti concreti — come un’allumina sottile e un AlN di spessore standard — e non semplicemente tra i loro valori di conduttività volumetrica.
Le interfacce possono essere importanti quanto la ceramica
Un buon submount in AlN non è in grado di correggere un processo di assemblaggio difettoso.
La presenza di vuoti o di uno spessore irregolare nello strato di fissaggio del die può creare punti caldi locali direttamente sotto il laser. Una scarsa planarità del submount può portare a un incollaggio non uniforme o a un contatto ridotto con la base del package. Uno strato di giunzione spesso tra il submount e il TEC può aggiungere una resistenza tale da annullare parte dei vantaggi ottenuti dall’uso dell’AlN.
Anche la finitura superficiale deve essere adeguata al processo a valle. Una superficie levigata può essere richiesta per un determinato sistema di metallizzazione, mentre un altro processo richiede un intervallo di rugosità diverso per garantire un’adesione affidabile. Il disegno tecnico dovrebbe quindi definire la planarità, il parallelismo e la rugosità superficiale in base al metodo di assemblaggio effettivo, anziché utilizzare valori inutilmente restrittivi.
Ecco perché non valutiamo un submount per laser solo in base alla conduttività termica. Il tipo di ceramica, lo spessore, le condizioni della superficie e il processo di giunzione influenzano tutti il pacchetto finito.
La sola potenza elettrica in ingresso non mostra il carico termico completo. Sono necessari anche la potenza ottica in uscita e l’efficienza del laser per stimare quanta potenza si trasforma in calore all’interno del pacchetto.
Quale materiale scegliere?
Per un laser CW ad alta potenza in un pacchetto compatto, l’AlN rappresenta solitamente il punto di partenza migliore. La sua maggiore conduttività termica offre un margine più ampio per il controllo della temperatura di giunzione, della stabilità della lunghezza d’onda e delle prestazioni a lungo termine.
Per un dispositivo a potenza moderata con una struttura del contenitore efficiente, l’allumina può soddisfare gli stessi requisiti funzionali a un costo inferiore.
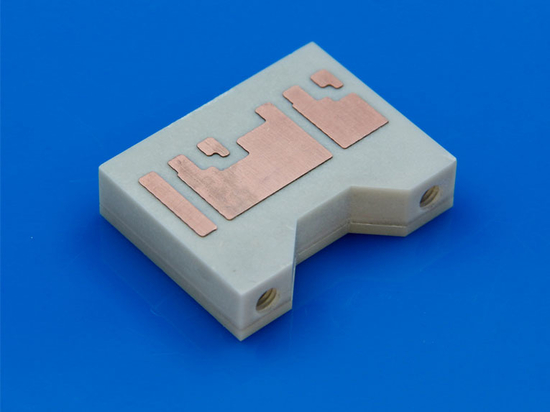
INNOVACERA fornisce substrati ceramici nudi in AlN e allumina con dimensioni, spessori e condizioni superficiali personalizzati. Analizzando il layout dell’involucro e i requisiti operativi, possiamo aiutare a determinare se l’AlN offrirà un vantaggio termico utile o se l’allumina è già sufficiente per il progetto.
I valori indicati sono proprietà rappresentative del materiale. Le specifiche finali dipendono dal tipo di ceramica, dalla geometria, dal metodo di lavorazione e dai requisiti di ispezione.