
Vedi traduzione automatica
Questa è una traduzione automatica. Per vedere il testo originale in inglese cliccare qui
#News
{{{sourceTextContent.title}}}
Processo di produzione degli armadietti per gas speciali da laboratorio
{{{sourceTextContent.subTitle}}}
Processo di produzione di armadietti per gas speciali da laboratorio
{{{sourceTextContent.description}}}
Processo di produzione degli armadi per gas speciali da laboratorio
Introduzione
Nella ricerca scientifica avanzata, nella ricerca e sviluppo nel settore dei semiconduttori e nei laboratori industriali di precisione, la gestione dei gas pericolosi richiede un contenimento assoluto. I gas speciali utilizzati in queste strutture — che spaziano da composti altamente tossici e piroforici a fluidi corrosivi o altamente infiammabili — richiedono infrastrutture specializzate per garantire la sicurezza del personale e l’integrità dei processi. La barriera principale che protegge l’ambiente di laboratorio da queste sostanze volatili è l’armadio per gas speciali ad altissima purezza. La produzione di queste cabine è una disciplina altamente sofisticata che combina una fabbricazione strutturale di precisione con la saldatura orbitale, l’assemblaggio in camera bianca e la complessa integrazione di controlli automatizzati. Questo articolo tecnico esplora il processo di produzione sistematico necessario per costruire cabine per gas speciali di grado da laboratorio conformi ai rigorosi standard di microcontaminazione e sicurezza.
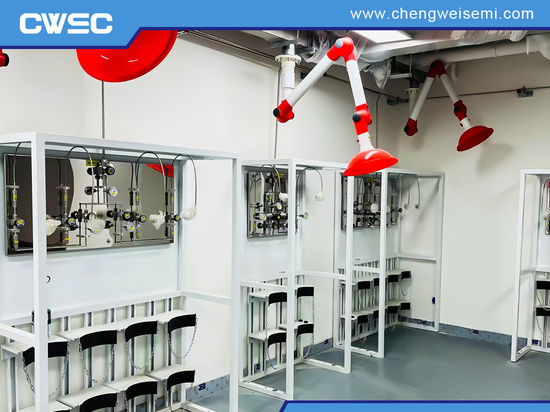
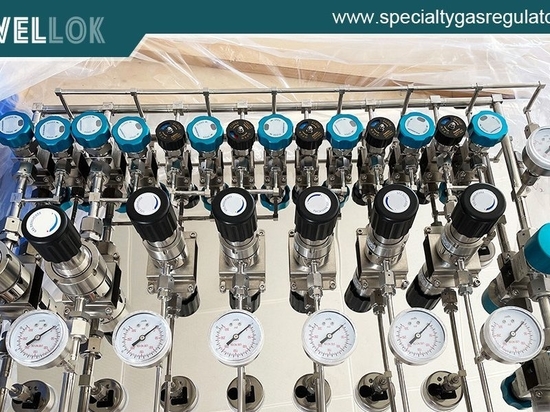
sistema di tubazioni per gas da laboratorio
sistema di tubazioni per gas da laboratorio
Progettazione dell’involucro e lavorazione della lamiera
Il ciclo di vita della produzione inizia con la progettazione strutturale e l’ingegneria meccanica. Gli ingegneri creano modelli tridimensionali al computer che calcolano la dinamica ottimale del flusso d’aria, la distribuzione dei gas di scarico e il posizionamento ergonomico dei componenti. Poiché queste cabine devono contenere potenziali esplosioni, incendi o fughe di sostanze tossiche, l’involucro esterno deve soddisfare rigorosi parametri di resistenza strutturale.
L’involucro è tipicamente realizzato in acciaio laminato a freddo di alta qualità e di elevato spessore, che varia spesso tra il calibro 12 e il calibro 16 a seconda del livello di sicurezza specifico richiesto. Le macchine da taglio laser a controllo numerico computerizzato lavorano le lamiere d’acciaio per garantire precisioni dimensionali fino a frazioni di millimetro. Una volta tagliate, le lamiere vengono trasferite a presse piegatrici di precisione per la piegatura.
Il telaio strutturale viene assemblato mediante saldatura ad arco con gas inerte o saldatura ad arco con gas tungsteno. Ogni giunzione deve essere saldata in continuo anziché a punti per garantire una tenuta ermetica ai gas e una solida integrità fisica. Dopo la saldatura strutturale, l’involucro viene sottoposto a levigatura meccanica per eliminare spigoli vivi e spruzzi di saldatura. L’involucro in acciaio grezzo viene quindi sottoposto a un processo di pretrattamento chimico in più fasi, che comprende sgrassaggio, fosfatazione allo zinco e risciacquo con acqua deionizzata. Ciò prepara la superficie per un rivestimento in polvere epossidica di grado industriale, resistente agli agenti chimici. Il rivestimento viene applicato elettrostaticamente e polimerizzato in forni ad alta temperatura, creando una barriera durevole in grado di resistere ai detergenti da laboratorio aggressivi e agli ambienti corrosivi.
Progettazione del collettore di gas e fabbricazione delle tubazioni ad alta purezza
L’elemento funzionale centrale di qualsiasi armadio per gas speciali è il collettore interno di distribuzione dei fluidi. Questo collettore controlla il flusso del gas, regola le pressioni, garantisce l’isolamento e facilita i cicli automatizzati di spurgo con azoto e di vuoto. Poiché il collettore entra in contatto diretto con gas di processo ad altissima purezza, i materiali utilizzati devono essere completamente inerti e privi di imperfezioni superficiali.
Lo standard di produzione impone l’uso esclusivo di tubi in acciaio inossidabile 316L senza saldatura, conformi alle norme ASTM A269 o A632. Per eliminare i rischi di microcontaminazione, questi tubi vengono sottoposti a un processo di elettrolucidatura chimica che riduce la rugosità della superficie interna a meno di dieci micropollici. Le superfici elettrolucidate impediscono alle molecole di gas di aderire alle fessure microscopiche, eliminando così l’intrappolamento di umidità e il distacco di particelle.
La fabbricazione del collettore avviene all’interno di un ambiente controllato in camera bianca per evitare la contaminazione ambientale. I tecnici utilizzano taglierine per tubi di precisione e utensili orbitali dedicati per la spianatura delle estremità dei tubi. Il taglio meccanico deve produrre spigoli perfettamente squadrati senza introdurre bave metalliche o detriti particolati. Una volta spianati, i componenti vengono uniti mediante saldatura automatizzata orbitale al tungsteno in atmosfera inerte. La saldatura orbitale segue meccanicamente il giunto di saldatura, fornendo corrente e velocità precise per produrre saldature altamente uniformi e a penetrazione completa. Durante l’intero processo di saldatura, un flusso continuo di argon ad altissima purezza effettua il spurgo dell’interno del tubo. Questo spurgo espelle l’ossigeno e impedisce l’ossidazione interna della saldatura, un fenomeno comunemente noto come «sugaring», che altrimenti comprometterebbe la purezza del gas.
Integrazione dei componenti e assemblaggio in camera bianca
Una volta che il collettore per tubazioni ad altissima purezza è stato saldato e verificato, passa alla fase finale di assemblaggio in camera bianca, tipicamente all’interno di una zona di camera bianca di Classe 100 o Classe 10. Qui, il collettore viene integrato con componenti specializzati per il controllo dei fluidi, tra cui valvole a membrana pneumatiche, regolatori di portata massica, regolatori di pressione a doppio stadio, valvole di ritegno e trasduttori di pressione.
Ogni componente selezionato per un armadio per gas speciali deve corrispondere al livello di purezza dei tubi elettrolucidati. Le valvole a membrana sono preferibili alle valvole a sfera o a spillo perché non contengono guarnizioni scorrevoli o materiali di tenuta che potrebbero usurarsi e rilasciare particelle nel flusso di gas. Queste valvole utilizzano tenute metallo su metallo per garantire la tenuta stagna rispetto all’atmosfera.
Durante l’assemblaggio, gli addetti utilizzano chiavi dinamometriche per serrare i raccordi a tenuta frontale, come i raccordi VCR, secondo le precise specifiche del produttore. Questi raccordi utilizzano guarnizioni in argento o nichel non placcato compresse tra due bordi metallici lucidati, formando un giunto a tenuta di elio. Ogni connessione viene accuratamente registrata e la disposizione geometrica viene mantenuta per evitare eventuali «bracci morti», ovvero aree di gas stagnante che non possono essere espulse durante i cicli di spurgo.
Sistemi elettrici e automazione dei controlli
I moderni armadi per gas speciali da laboratorio sono sistemi completamente automatizzati gestiti da controllori logici programmabili industriali. L’integrazione dei sistemi elettrici avviene parallelamente o immediatamente dopo l’assemblaggio meccanico. Gli ingegneri di controllo progettano l’architettura elettrica per isolare i componenti ad alta tensione dai percorsi di erogazione del gas, garantendo la sicurezza intrinseca.
Il controllore logico programmabile funge da “cervello centrale” dell’armadio per gas, monitorando una serie di sensori digitali e analogici. Questi includono interfacce uomo-macchina con touchscreen a colori, sensori di rilevamento dei gas ambientali, trasmettitori di velocità di scarico, pressostati pneumatici e bilance per bombole o celle di carico. Il controllore esegue continuamente complessi algoritmi di sicurezza. Se si verifica un’anomalia — come il rilevamento di una fuga di gas tossico, un calo della ventilazione di scarico dell’impianto o una condizione di sovrapressione — il controllore interrompe immediatamente l’alimentazione alle valvole pneumatiche di alimentazione normalmente chiuse, isolando il gas pericoloso all’interno della bombola.
Il software automatizza inoltre le sequenze operative necessarie, come la routine di spurgo durante la sostituzione della bombola. Quando un operatore deve sostituire una bombola vuota, il controller esegue una sequenza preprogrammata di spurgo alternato con azoto e vuoto spinto. Questa sequenza rimuove i residui pericolosi dal raccordo flessibile, garantendo che l’operatore non sia esposto a fumi tossici durante la sostituzione della bombola.
Protocolli di controllo qualità, collaudo e convalida
Prima che un armadio per gas speciali lasci lo stabilimento di produzione, deve essere sottoposto a test di controllo qualità approfonditi per convalidarne i parametri di sicurezza e le prestazioni. Il regime di collaudo finale è strutturato in fasi di convalida distinte.
In primo luogo, il collettore viene sottoposto a una prova di tenuta all’elio utilizzando un rilevatore di perdite a spettrometro di massa altamente sensibile. Il sistema viene evacuato e l’elio viene applicato esternamente a tutti i giunti saldati e ai collegamenti meccanici. In alternativa, il collettore viene pressurizzato con elio mentre una sonda di rilevamento controlla i giunti. Il limite accettabile di tasso di perdita è tipicamente fissato a meno di uno per dieci alla meno nove centimetri cubi standard al secondo. Qualsiasi perdita rilevabile richiede un intervento correttivo immediato e un nuovo collaudo.
In secondo luogo, vengono condotte analisi dell’umidità e delle particelle sulle linee interne. Il collettore viene spurgato con azoto ad altissima purezza e analizzatori specializzati misurano i livelli di umidità e ossigeno in tracce fino a valori a una cifra in parti per miliardo. I contatori di particelle verificano che il sistema non rilasci microcontaminanti che potrebbero compromettere i processi di laboratorio a valle o danneggiare strumenti analitici sensibili.
Infine, vengono eseguite prove funzionali ed elettriche complete. I tecnici simulano condizioni di guasto, sequenze di arresto di emergenza e interruzioni di corrente per verificare che tutti i sistemi di interblocco hardware e le routine di sicurezza software rispondano in modo impeccabile. Una volta superati tutti i test, l’armadio viene pulito, racchiuso in un sacchetto di polietilene antistatico a doppio strato, spurgato con una copertura di azoto e imballato in una cassa per il trasporto.
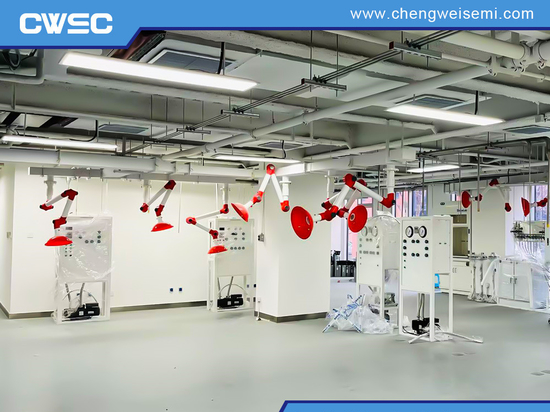
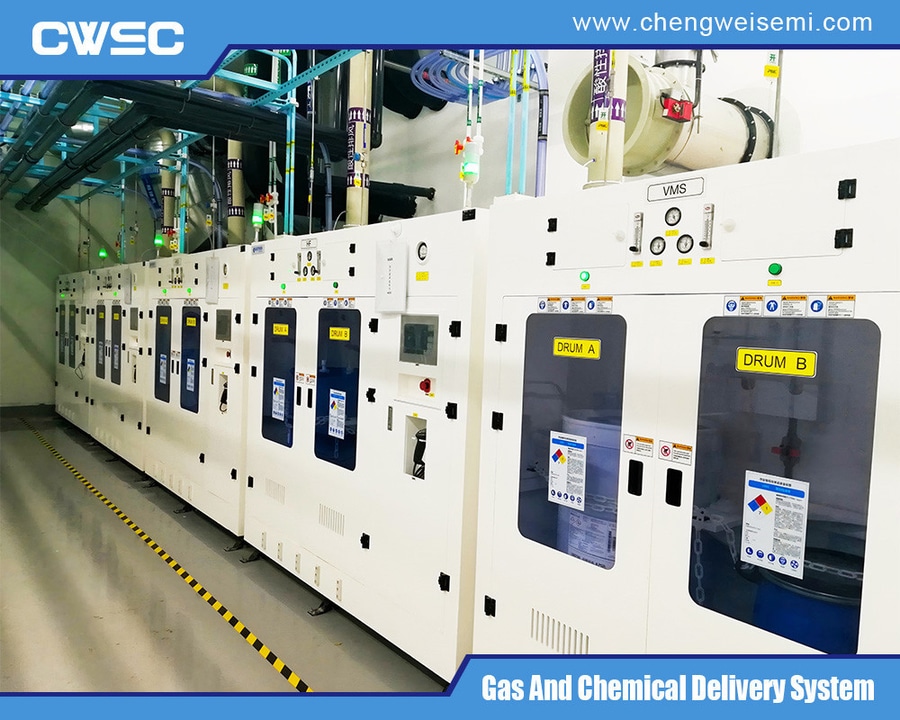
Sistemi centralizzati di alimentazione dei gas da laboratorio
Sistemi centralizzati di alimentazione dei gas da laboratorio
Conclusione
La produzione di armadi per gas speciali da laboratorio è un processo basato sulla precisione in cui convergono ingegneria strutturale, metallurgia, assemblaggio in camera bianca e progettazione software automatizzata. Gestendo rigorosamente la selezione dei materiali, attenendosi ai protocolli di saldatura orbitale, effettuando l’assemblaggio all’interno di camere bianche e integrando architetture di controllo reattive, i produttori realizzano infrastrutture fondamentali che garantiscono la sicurezza dei laboratori. Questi sistemi robusti consentono alle strutture di ricerca di utilizzare sostanze chimiche avanzate e volatili in totale sicurezza, proteggendo sia la vita umana che l’accuratezza scientifica.
Per ulteriori informazioni sul processo di produzione degli armadi per gas speciali da laboratorio, potete visitare il sito di Chengwei Semiconductor all’indirizzo https://www.chengweisemi.com/gas-cabinet/.