
#News
Come si installa, si esegue la prova di pressione e la prova di tenuta di un sistema di distribuzione del gas da laboratorio?
Come si installa, si esegue la prova di pressione e la prova di tenuta di un sistema di distribuzione del gas da laboratorio?
Introduzione
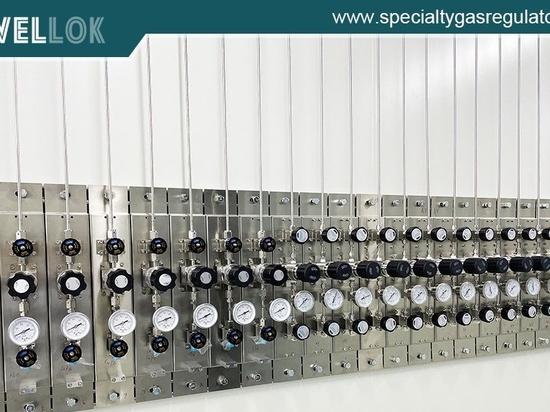
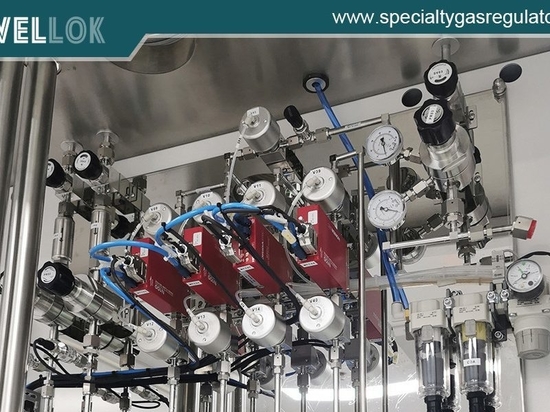
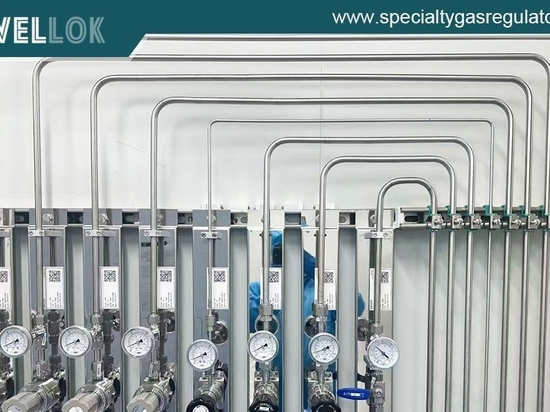
I sistemi di distribuzione del gas di laboratorio (GDS) forniscono gas ad alta purezza, reattivi, tossici, infiammabili e inerti da fonti di approvvigionamento primarie, come banchi di bombole di gas, dewar criogenici o serbatoi di stoccaggio di massa, direttamente ad apparecchiature analitiche (ad es. GC-MS, ICP-MS, LC-MS) e reattori chimici. In ambienti ad alta e altissima purezza (UHP), una rete di tubazioni progettata o installata in modo errato può causare rumore di fondo del segnale analitico, contaminazione del campione, degradazione del catalizzatore o gravi rischi per la sicurezza, tra cui incendi, esplosioni, asfissia chimica ed esposizione a sostanze tossiche.
Garantire l'integrità del sistema richiede la rigorosa osservanza degli standard di settore, tra cui ASME B31.3 (Pipeline di processo), NFPA 55 (Codice per gas compressi e fluidi criogenici), CGA G-4.1 (Apparecchiature di pulizia per servizi con ossigeno) e SEMI S2/SEMI F19. Questo articolo tecnico descrive in dettaglio le procedure ingegneristiche sequenziali per l'installazione, la prova di pressione e la prova di tenuta delle reti di distribuzione di gas ad alta purezza per laboratori.
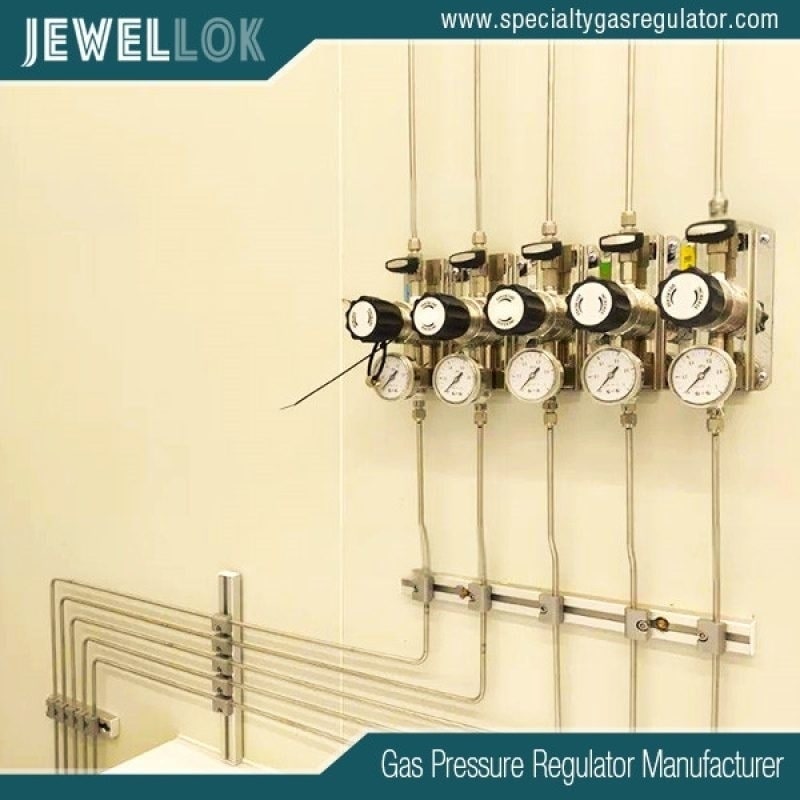
produttore di regolatori di gas speciali ad alta purezza
produttore di regolatori di gas speciali ad alta purezza
Parte 1: Procedure di installazione per sistemi di gas ad alta purezza per laboratori
1. Selezione e compatibilità dei materiali
La scelta di tubazioni, condotti e materiali metallurgici adeguati per i componenti è fondamentale per prevenire la degradazione del gas, la corrosione e i guasti catastrofici.
Acciaio inossidabile 316L (senza saldatura / elettrolucidato): il materiale standard per gas UHP (ad es. Argon, Elio, Idrogeno, Azoto). I tubi in acciaio inossidabile con finitura superficiale interna elettrolucidata (EP) ( Ra ≤ 0,25 μm / 10 μin ) riducono al minimo l'adsorbimento superficiale e la generazione di particelle.
Tubi in rame (ACR / sgrassati): adatti solo per gas di servizio a bassa purezza, non corrosivi e non infiammabili, come aria compressa o azoto di bassa qualità. Il rame non deve mai essere utilizzato con l'acetilene a causa del rischio di formazione di acetiluri di rame esplosivi.
Leghe esotiche (Hastelloy C-22, Monel, Inconel): necessarie per gas altamente corrosivi come acido cloridrico secco/umido (HCl ), cloro (Cl₂ ) e composti del fluoro.
Polimeri (PTFE, PFA, PVDF): utilizzati per applicazioni con gas corrosivi a bassa pressione o come connessioni flessibili a treccia, sebbene la permeabilità debba essere valutata per applicazioni analitiche a livello di tracce.
2. Preparazione e taglio dei tubi
Una preparazione inadeguata dell'estremità del tubo introduce bave, trucioli e contaminazioni da particelle metalliche, compromettendo le saldature orbitali e le tenute dei raccordi a compressione.
Taglio: utilizzare una taglierina rotativa per tubi ad alta precisione o una sega orbitale per tubi dotata di una lama specifica in acciaio inossidabile. Non utilizzare seghetti standard o dischi da taglio abrasivi.
Sbavatura e spianatura: Utilizzare un utensile elettrico automatico per la spianatura dei tubi per garantire che l'estremità del tubo sia perfettamente squadrata ( deviazione dell'angolo di taglio inferiore a 0,5° ) e priva di bave interne o esterne.
Pulizia: pulire l'interno e l'esterno del tubo con salviette per camera bianca prive di lanugine imbevute di alcol isopropilico di grado elettronico (IPA, purezza >99,9% ) per eliminare grasso, oli e particelle.
3. Tecniche di giunzione: compressione tipo Swagelok vs. saldatura orbitale
A. Raccordi a compressione (a doppia ghiera)
I raccordi a compressione meccanica a doppia ghiera (ad esempio Swagelok, Gyrolok, Parker A-LOK) sono ideali per punti di connessione modulari, collettori di valvole e regolatori per punto d'uso (POU).
Fase di installazione: Inserire completamente il tubo nel corpo del raccordo fino a quando non si posiziona saldamente contro la spalla. Stringere a mano il dado, quindi applicare i giri specificati dal produttore (in genere 1\frac{1}{4}$ giri da stretto a mano per le misure superiori a 1/8\text{“}$ e 1\text{“}$ ) utilizzando una chiave di riserva sul corpo del raccordo.
Ispezione: Verificare la corretta pressatura utilizzando un calibro di controllo del gioco prima della pressurizzazione.
Twin-Ferrule Compression Assembly Concept:
[Nut] ---> [Back Ferrule] ---> [Front Ferrule] ---> [Fitting Body Shoulder]
B. Saldatura TIG orbitale automatica
Per saldature permanenti e ultra-pulite, si predilige la saldatura automatica orbitale ad arco di tungsteno con elettrodo di tungsteno (GTAW) senza materiali di consumo.
Protocollo di spurgo: Purge the inside of the tubing with continuous high-purity Argon gas (Grade 5.0, $>99.999\%$ ) at a controlled flow rate and pressure to prevent interior oxidation (“sugaring”).
Parametri di saldatura: Weld parameters must be pre-programmed according to wall thickness and diameter. Eseguire test su provini prima delle saldature di produzione.
4. Disposizione, supporto e prevenzione della contaminazione
Pendenza e punti di scarico: il gas orizzontale inclinato scorre leggermente verso le gambe di scarico o le valvole di spurgo se è possibile la condensazione del liquido.
Spaziatura dei supporti: Secure tubing with unistrut channels and rubber-cushioned clamps at designed intervals (eg, every $1.5\text{ m}$ a $2.0\text{ m}$ per $1/4\text{“}$ a $1/2\text{“}$ tubing) to absorb vibration and prevent stress fatigue.
Tappatura: Mantenere sempre chiuse le estremità aperte dei tubi con tappi in vinile per camera bianca fino al momento della giunzione finale.
Parte 2: Test di pressione pneumatica (test di resistenza e di tenuta)
Le prove di pressione confermano la resistenza strutturale dell'assemblaggio e verificano che i componenti possano sopportare le pressioni operative senza rompersi o deformarsi in modo permanente.
Avvertenza di sicurezza: Il test idrostatico con acqua introduce una contaminazione da umidità che è quasi impossibile da eliminare dalle linee di gas ad alta purezza. Pertanto, è necessario utilizzare un tubo di prova con azoto UHP secco e privo di olio o con gas argon.
+-----------------------------------------------------------------------------------+
| PNEUMATIC TEST SCHEMATIC |
| |
| [ Nitrogen ] ---> [ Pressure ] ---> [ Isolation ] ---> [ Calibrated ] ---> [ System |
| [ Source ] [ Regulator] [ Valve ] [ Gauge ] [ Under Test]
| ^ |
| | |
| [ Relief Valve ] |
+-----------------------------------------------------------------------------------+
1. Calcolo della pressione di prova
Secondo ASME B31.3 (Sezione 345.5) , la pressione di prova pneumatica ( $P_T$ ) deve essere calcolata come:
$$P_T = 1,1 \times P_D$$
Dove $P_D$ rappresenta la pressione di progetto massima ammissibile del sistema.
Esempio: Per una sezione di collettore ad alta pressione con una pressione nominale di $200\text{ bar}$ ( $2.900\text{ psi}$ ), la pressione di prova pneumatica è impostata a $220\text{ bar}$ ( $3.190\text{ psi}$ ).
2. Protocollo di prova della pressione pneumatica passo passo
Configurazione di isolamento e sicurezza:
Isolare strumenti analitici delicati, regolatori di flusso di massa (MFC), dischi di rottura e sensori di bassa pressione mediante valvole di linea o tappi di chiusura.
Installare barriere di sicurezza attorno al circuito di prova e depressurizzare le aree adiacenti non essenziali.
Preparazione dello strumento:
Installare un manometro digitale calibrato e certificato con una scala massima pari a 1,5-2 volte la pressione di prova.
Installare una valvola di sicurezza per la sovrapressione tarata per aprirsi al 110% della pressione di prova pneumatica.
Fasi di pressurizzazione incrementale:
Passo 1: Pressurizzare gradualmente il sistema fino a $0,5\text{ bar}$ ( $7\text{ psi}$ ) o $10\%$ di $P_T$ , a seconda di quale dei due valori sia inferiore. Eseguire un controllo preliminare iniziale per individuare eventuali porte aperte importanti o errori macroscopici.
Fase 2: Aumentare la pressione del sistema a intervalli del 25% di P_T , fermandosi a ogni livello per almeno 10 minuti per verificare la stabilità della pressione.
Fase 3: Raggiungere la pressione di prova completa ( 110% di P_D ). Mantenere per un tempo minimo di 30 minuti (o più lungo per sistemi di grande volume).
Criteri di superamento/fallimento:
Il sistema mantiene la pressione senza cali, dopo aver compensato le fluttuazioni della temperatura ambiente utilizzando la legge dei gas ideali:
$$\frac{P_1}{T_1} = \frac{P_2}{T_2}$$
Non si sono osservate deformazioni strutturali o cedimenti dei componenti.
Parte 3: Metodologie di test di tenuta
Una volta accertata l'integrità strutturale tramite prove di resistenza pneumatica, il sistema deve essere sottoposto a test di tenuta mirati per individuare eventuali perdite microscopiche.
+-----------------------------------------------------------------------------------------+
| LEAK DETECTION METHODS COMPARISON |
+------------------------------+---------------------------+------------------------------+
| Method | Detection Limit | Primary Application |
+------------------------------+---------------------------+------------------------------+
| Bubble Solution Test | 10^-2 to 10^-3 mbar·L/s | General Utility Lines |
| Pressure Decay Test | 10^-3 to 10^-4 mbar·L/s | Entire Network Hold Tests |
| Helium Mass Spectrometry | 10^-8 to 10^-11 mbar·L/s | UHP & Toxic/Flammable Systems|
+------------------------------+---------------------------+------------------------------+
Metodo A: Test di tenuta con bolle (soluzione saponata/Snoop)
Adatto per linee a bassa purezza, controlli preliminari o reti del gas non critiche.
Procedura: Applicare una soluzione schiumogena non corrosiva ad alta viscosità (ad esempio, Swagelok Snoop) attorno a ogni giunto meccanico, interfaccia di saldatura, stelo della valvola e connessione filettata mentre il sistema è pressurizzato alla pressione di esercizio.
Osservazione: La formazione continua di bolle indica una perdita.
Aiuto: bassa sensibilità ( $\sim 10^{-2}$ a $10^{-3}\ \text{mbar}\cdot\text{L/s}$ ). I liquidi devono essere completamente lavati con acqua deionizzata dopo il test per prevenire la tensocorrosione indotta da alogenuri sull'acciaio inossidabile.
Metodo B: Test di decadimento della pressione (mantenimento della pressione)
Un test di sistema a livello macroscopico in grado di verificare la tenuta stagna complessiva del gas per periodi prolungati.
Procedura:
Pressurizzare la rete a secco al 100% della pressione massima di esercizio con azoto puro o argon.
Isolare la fonte di alimentazione e registrare la pressione iniziale ( $P_1$ ) e la temperatura ( $T_1$ ).
Lasciare il sistema inattivo per 12-24 ore .
Pressione finale del record ( $P_2$ ) e temperatura ( $T_2$ ).
Calcolo:
$$\Delta P_{\text{corretto}} = P_1 – \left( P_2 \times \frac{T_1}{T_2} \right)$$
Criteri di passaggio: $\Delta P_{\text{corrected}} = 0$ sulla durata del test, tenendo conto delle tolleranze di precisione dello strumento di misura.
Metodo C: Test di tenuta con spettrometro di massa all'elio (standard UHP)
Lo standard di riferimento per i sistemi di distribuzione di gas ultrapuri, infiammabili, piroforici o tossici (ad es. silano, arsina, idrogeno). In grado di rilevare tassi di perdita fino a $10^{-9}$ a $10^{-11}\ \text{mbar}\cdot\text{L/s}$ .
1. Metodo dall'esterno verso l'interno (tecnica con aspirapolvere/cappa)
Utilizzato per testare singoli componenti o sottosistemi assemblati in grado di mantenere il vuoto interno.
[Helium Mass Spec Detector] <--- [Vacuum Pump] <--- [System Under Vacuum]
^
|
(Helium Gas Sprayed Outside)
Procedura:
Collegare un rilevatore di perdite a spettrometro di massa all'elio (MSLD) al volume interno della rete di tubazioni del gas.
Eseguire il vuoto nel sistema di tubazioni fino a raggiungere un livello di vuoto elevato ( <10^{-3}\ \text{mbar}$ ).
Spruzzare un sottile getto di gas elio puro attorno a giunti esterni, saldature, raccordi e guarnizioni delle valvole.
Se si verifica una microperdita, l'elio viene aspirato all'interno del tubo e rilevato istantaneamente dalla cella analizzatrice dello spettrometro di massa.
2. Metodo dall'interno verso l'esterno (Tecnica dell'olfatto)
Utilizzato quando la rete di tubazioni non può essere evacuata o quando si lavora con condotte del gas ad alta pressione.
Procedura:
Caricare la linea del gas con una miscela di Elio al 10-100% bilanciata con azoto secco fino alla pressione di esercizio.
Spostare una sonda di rilevamento collegata al dispositivo MSLD lungo la superficie esterna di saldature, raccordi e flange a una velocità massima di $15\text{ mm/sec}$ .
Mantenere una distanza della sonda inferiore a 3 mm dal potenziale punto di perdita.
Un segnale acustico e una lettura quantitativa indicano perdite localizzate.
Parte 4: Purificazione, passivazione e messa in servizio del sistema
Una volta completati con successo i test di pressione e di tenuta, la condotta del gas deve essere riportata dalla condizione di test allo stato operativo UHP (alta pressione).
+-----------------------------------------------------------------------------------+
| COMMISSIONING WORKFLOW PIPELINE |
| |
| [ Pass Leak Test ] --> [ Vacuum Evacuation ] --> [ Dynamic N2 Purging ] |
| | |
| v |
| [ Ready for Gas ] <-- [ Moisture & O2 Check ] <-- [ Outgassing / Bakeout ] |
| Service (Purity Validation) (If Required) |
+-----------------------------------------------------------------------------------+
Evacuazione e spurgo ciclico:
Eseguire cicli ripetuti di spurgo (creando il vuoto fino a $<100\ \mu\text{m}\text{Hg}$ seguiti da pressurizzazione con azoto UHP a $3\text{ bar}$ ) per un minimo di 10-20 volte. Questo rimuove l'umidità atmosferica adsorbita ( $\text{H}_2\text{O}$ ) e l'ossigeno ( $\text{O}_2$ ) dalle pareti interne.
Validazione analitica dell'umidità e dell'ossigeno:
Collegare gli analizzatori di umidità e ossigeno in tracce nel punto di utilizzo (POU).
Continuare la purga fino a quando i livelli di umidità non scendono al di sotto di $<10\ \text{ppb}$ (o al valore target del processo) e i livelli di ossigeno corrispondono alla purezza di riferimento della fornitura.
Etichettatura e documentazione:
Apporre etichette permanenti conformi alla norma ANSI A13.1 indicando il nome del gas, la formula chimica, la direzione del flusso e la pressione di esercizio.
Archiviare i registri di saldatura, i documenti relativi ai campioni, i certificati di calibrazione e i rapporti sui test di tenuta nel fascicolo di gestione degli impianti del laboratorio.
Lista di controllo riassuntiva per gli ingegneri di cantiere
Fase Passo fondamentale Standard di accettazione / Obiettivo
1. Installazione Taglio e spianatura dei tubi Taglio quadrato ( $\le 0,5^\circ$ ), zero sbavature, pulito con IPA >99,9%
Serraggio della ghiera $1\frac{1}{4}$ ruota oltre il serraggio a mano; verificato con calibro di distanza
Saldatura a spurgo Purga interna con argon di grado 5.0; ossidazione interna nulla.
2. Prova di pressione Blocco pneumatico $1,1 \times P_D$ per $\ge 30\text{ min}$ ; perdita zero corretta per la temperatura
3. Prova di tenuta Aspiratore/rilevatore di elio tasso di perdita $< 1 \times 10^{-9}\ \text{mbar}\cdot\text{L/s}$ for UHP service
4. Messa in servizio Ciclo di spurgo Umidità < 10 ppb , linea di base della sorgente di ossigeno
Produttori di regolatori di gas speciali ad alta purezza
Produttori di regolatori di gas speciali ad alta purezza
Conclusione
L'installazione e la certificazione di una rete di distribuzione di gas per laboratori richiedono precisi controlli ingegneristici in ogni fase. Combinando la preparazione dei materiali in camera bianca, rigorosi standard di saldatura a compressione o orbitale, test pneumatici standardizzati secondo ASME B31.3 e rilevamento delle perdite tramite spettrometria di massa dell'elio ad alta sensibilità, i responsabili delle strutture di laboratorio possono garantire prestazioni operative a lungo termine, purezza del gas e sicurezza del personale.
Per ulteriori informazioni su come installare, testare la pressione e verificare le perdite di un sistema di distribuzione del gas da laboratorio, è possibile visitare il sito di Jewellok all'indirizzo https://www.specialtygasregulator.com/product-category/specialty-gas-cabinet/ .